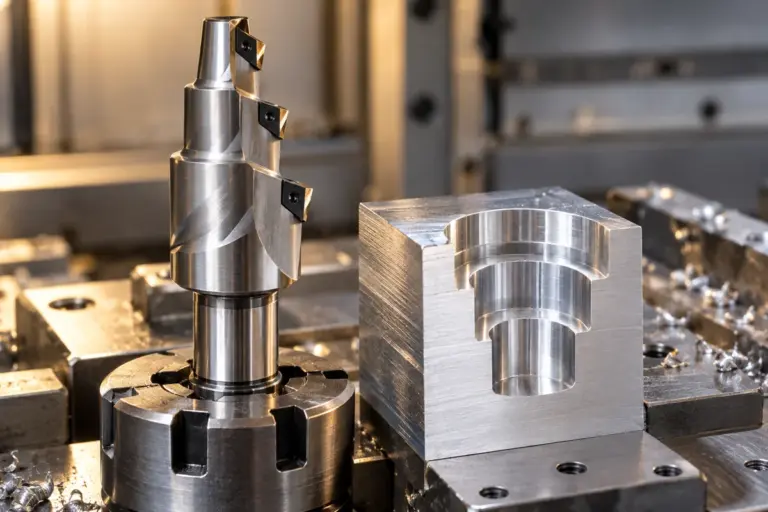
PKD-Stufenbohrer: Mehrere Durchmesser in einem Arbeitsgang bearbeiten
Ein PKD-Stufenbohrer kann Durchmesser und Fasen gemeinsam erzeugen. Alle Stufen müssen dabei mit Drehzahl, Spanraum und späterem Service zusammenpassen.
Beitrag lesenBestückte ISO-Wendeschneidplatten und Sonderwerkzeuge zum Drehen, Fräsen, Bohren und Reiben – ausgelegt auf Werkstoff, Standzeit, Oberflächengüte und Prozesssicherheit.
Wählen Sie direkt den passenden Leistungsbereich – von PKD-, CBN- und CVD-Werkzeugen über Nachschleifen und Laserbearbeitung bis zu Sonderwerkzeugen, Hochvakuumlöten und 3D-Druck.
ISO- und Sonderanwendungen
Mehr erfahren →Hartbearbeitung und Guss
Mehr erfahren →Für hochabrasive Anwendungen
Mehr erfahren →Werkzeuge wirtschaftlich weiter nutzen
Mehr erfahren →Schneiden, Konturen und Spanleitstufen
Mehr erfahren →Geometrie für den konkreten Prozess
Mehr erfahren →Lohnlötungen für Fügeaufgaben
Mehr erfahren →Kunststoff und Metall
Mehr erfahren →Kurze Standzeit, Schneidenausbruch, lange Späne oder schlechte Oberfläche reichen als Ausgangspunkt.
Die technische Aufgabe entscheidet: Werkstoff, Bauteilgeometrie, Maschine, Schnittbedingungen, gewünschte Oberfläche, Standzeit und Prozesssicherheit. Daraus ergibt sich, ob eine ISO-Platte genügt, eine Schneide optimiert werden kann oder ein Sonderwerkzeug wirtschaftlicher ist.
Werkzeug-Manufaktur verbindet bestückte Präzisionswerkzeuge mit Service und anwendungsspezifischer Optimierung. Im Mittelpunkt stehen PKD-, CBN- und CVD-bestückte Werkzeuge, ISO-Wendeschneidplatten, Sonderwerkzeuge, Nachschleifservice und die Laserbearbeitung von Schneiden und Spanleitstufen.
Der passende Schneidstoff hängt von Werkstoff und Bearbeitungsaufgabe ab. PKD-Werkzeuge sind besonders für viele Aluminiumlegierungen, NE-Metalle, Graphit und Faserverbundwerkstoffe interessant. CBN-Werkzeuge spielen ihre Stärken bei gehärteten Stählen, Guss und anderen anspruchsvollen Eisenwerkstoffen aus. CVD-Diamantwerkzeuge kommen bei hochabrasiven Anwendungen infrage, wenn Verschleißfestigkeit und eine definierte Schneidkante besonders wichtig sind.
Nicht jede Anwendung braucht sofort ein komplett neues Werkzeugkonzept. Häufig ist eine PKD- oder CBN-bestückte ISO-Wendeschneidplatte die wirtschaftliche Lösung. Wenn Standardgeometrien bei Kontur, Standzeit, Taktzeit oder Spanbildung an Grenzen kommen, können Sonderwerkzeuge mehrere Bearbeitungsschritte zusammenfassen oder gezielt auf Bauteil und Maschine abgestimmt werden.
Hochwertige Werkzeuge sollten nicht vorschnell ersetzt werden. Im Nachschleifservice für PKD, CBN und CVD wird geprüft, ob Nachschleifen, Reparatur oder Neubestückung sinnvoll ist. Bei langen Spänen, Spanknäueln, ungünstigem Spanfluss oder zu hohen Schnittkräften kann die Laserbearbeitung von PKD- und CBN-Schneiden mit anwendungsspezifischen Spanleitstufen eine passende Lösung sein.
Ergänzt wird die Werkzeugtechnik durch Lohnlötungen im Hochvakuum für anspruchsvolle Fügeaufgaben sowie 3D-Druck in Kunststoff und Metall. Gerade bei Einzelteilen, Kleinserien, komplexen Geometrien oder additiv gefertigten Werkzeugeinsätzen können diese Verfahren konventionelle Fertigung sinnvoll ergänzen.
Kurze Standzeit, Schneidenausbruch, schlechte Oberflächen, Gratbildung, Maßdrift, Rattern oder unkontrollierte Späne sind ausreichende Ausgangspunkte. Über die Werkzeugdiagnose können Fotos von Schneide, Werkzeug, Spänen oder Werkstück zusammen mit Werkstoff und Schnittdaten übermittelt werden. Daraus lässt sich gezielter ableiten, ob Werkzeuggeometrie, Schneidstoff, Nachschliff, Spanleitstufe oder eine Sonderlösung geprüft werden sollte.
Werkzeugproblem technisch prüfen lassen →Das ist der Unterschied zu einer reinen Produktseite: Wer die Ursache noch nicht kennt, beginnt bei seinem Symptom und wird von dort zur passenden technischen Lösung geführt.
Werkzeug hält nicht wie erwartet oder die Standzeit bricht plötzlich ein.
Ursachen prüfen → 02Mikroausbrüche, Schneidenbruch oder ungewöhnlicher Verschleiß.
Ursachen prüfen → 03Langspäne, Spanknäuel oder instabiler Spanbruch.
Ursachen prüfen → 04Riefen, Grat, Maßdrift oder schwankende Oberflächengüte.
Ursachen prüfen →Nachschleifen, Reparieren, neu bestücken, Spanleitstufen ergänzen oder Geometrien verändern: Gerade bei hochwertigen Werkzeugen lohnt sich zuerst die technische Prüfung.
Das Formular fragt Werkzeug, Schneidstoff, Werkstoff, Bearbeitung und bekannte Schnittdaten ab. Fotos von Schneide, Span oder Bauteil können direkt mitgeschickt werden.
Werkzeugproblem schildern →Der Wissensbereich wird zur technischen Mediathek: Problemartikel, Auswahlhilfen, Werkstoffanwendungen, Nachschleifwissen und konkrete Entscheidungsfragen.
Alle Fachthemen Ein PKD-Stufenbohrer kann Durchmesser und Fasen gemeinsam erzeugen. Alle Stufen müssen dabei mit Drehzahl, Spanraum und späterem Service zusammenpassen.
Beitrag lesen
Dünne Wände reagieren auf Spannkraft und Schnittdruck. Wie Schneidenschärfe, Radius und Spanleitstufe helfen können, ohne die Kante unnötig zu schwächen.
Beitrag lesen
Ein kalt passender Lötspalt kann im Ofen zu eng oder zu weit werden. Ein Rechenbeispiel erklärt den Einfluss unterschiedlicher Wärmeausdehnung.
Beitrag lesen