Mehrere Bearbeitungsschritte in einem Werkzeug kombinieren: Wann lohnt sich das?
· joern
Bohren, wechseln, senken, wieder wechseln, fasen: Bei einer häufig wiederholten Kontur summieren sich diese Nebenzeiten. Ein Kombinationswerkzeug kann mehrere Schritte übernehmen. Es lohnt sich dort, wo die Funktionen zusammenpassen und die eingesparten Wechsel nicht durch aufwendigeres Einstellen oder häufigeren Service aufgezehrt werden.
Mehr zum Thema: Sonderwerkzeuge für die Zerspanung und Wann lohnt sich ein Sonderwerkzeug?.
Was ist ein Kombinationswerkzeug?
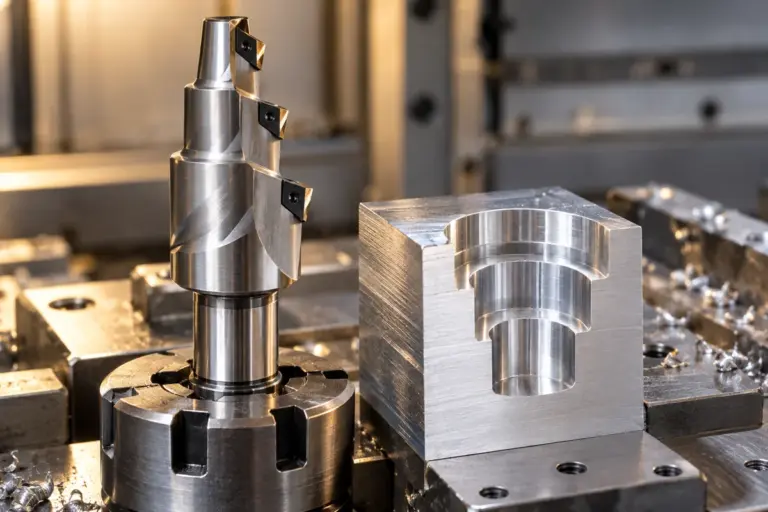
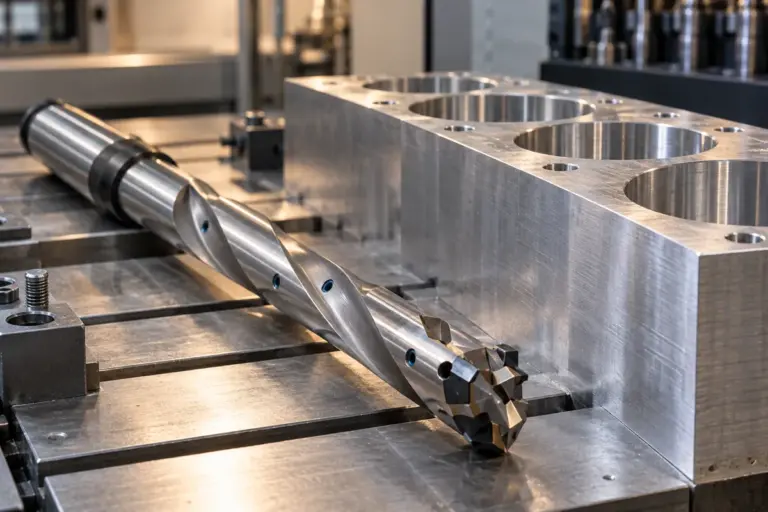
Ein Kombinationswerkzeug vereint mehrere Bearbeitungsfunktionen in einem Grundkörper. Beispiele sind Stufenbohren und Senken, Bohren und Fasen, Reiben mit zusätzlicher Planschneide oder ein Formwerkzeug, das mehrere Durchmesser und Übergänge in einer Operation erzeugt.
Der wirtschaftliche Gedanke dahinter ist einfach: Jede zusätzliche Werkzeugbewegung, jeder Wechsel und jede neue Positionierung kostet Zeit und kann Abweichungen verursachen. Wenn sich mehrere Schritte sicher zusammenfassen lassen, sinkt dieser Aufwand.
Welche Bearbeitungsschritte lassen sich besonders gut kombinieren?
Gut kombinierbar sind Schritte, die dieselbe Achse, denselben Zugang und ähnliche Schnittbedingungen nutzen. Je weniger das Werkzeug zwischen den Funktionen seine Aufgabe ändern muss, desto robuster ist das Konzept.
Bohren und Senken
Ein Stufen- oder Kombinationsbohrer kann Bohrung und Senkung in einem Arbeitsgang erzeugen. Das reduziert den Werkzeugwechsel und verbessert häufig die axiale Lagebeziehung zwischen beiden Konturen.
Bohren und Fasen
Wenn nach dem Bohren ohnehin eine definierte Fase benötigt wird, kann eine zusätzliche Schneide am gleichen Werkzeug sinnvoll sein. Entscheidend sind die richtige axiale Lage und die Frage, wie sich Verschleiß an den beiden Funktionsbereichen entwickelt.
Reiben und Planen
Bei geeigneter Bauteilgeometrie können eine präzise Bohrung und eine angrenzende Planfläche mit einem Werkzeug bearbeitet werden. Dadurch kann die Rechtwinkligkeit zwischen den Flächen stabiler werden, weil kein zweiter Werkzeugwechsel dazwischenliegt.
Mehrere Durchmesser in einer Kontur
Form- und Stufenwerkzeuge können unterschiedliche Durchmesser, Radien und Fasen in einem definierten Profil abbilden. Das ist besonders interessant, wenn dieselbe Kontur in hohen Stückzahlen wiederholt wird.
Wann ist eine Kombination technisch sinnvoll?
Wenn die Funktionen denselben stabilen Prozesszustand nutzen können. Ein Werkzeug sollte nicht nur deshalb mehrere Schneiden tragen, weil es konstruktiv möglich ist. Schnittgeschwindigkeit, Vorschub, Spanraum, Kühlung und Werkzeugsteifigkeit müssen für alle beteiligten Funktionen ausreichend passen.
Ein Beispiel: Wenn eine Bohrstufe hohe Schnittgeschwindigkeit und eine zweite Kontur sehr niedrige Werte braucht, kann die Kombination zu einem schlechten Kompromiss führen. Dann sind zwei getrennte Werkzeuge trotz zusätzlichem Wechsel wirtschaftlicher.
Welche Vorteile hat die Kombination für die Taktzeit?
Der größte Hebel liegt häufig in eingesparten Nebenzeiten. Ein Werkzeugwechsel besteht nicht nur aus der eigentlichen Magazinbewegung. Hinzu kommen Positionieren, gegebenenfalls Messen, Anfahren und Rückzug.
Bei wenigen Teilen ist das kaum relevant. Bei 100.000 Teilen pro Jahr können bereits zwei Sekunden eingesparte Nebenzeit 200.000 Sekunden beziehungsweise mehr als 55 Maschinenstunden entsprechen. Ob daraus ein wirtschaftlicher Vorteil entsteht, hängt vom Maschinenstundensatz und den Mehrkosten des Sonderwerkzeugs ab.
Kann ein Kombinationswerkzeug auch die Qualität verbessern?
Ja, besonders bei Lagebeziehungen zwischen mehreren Geometrien. Wenn zwei Konturen mit demselben Werkzeug und derselben Aufspannung erzeugt werden, entfällt ein Teil der Fehlerkette aus Werkzeugwechsel, erneuter Positionierung und möglichen Rundlaufunterschieden.
Das kann bei koaxialen Durchmessern, Senkungen, Planflächen oder Übergängen hilfreich sein. Die Qualität verbessert sich aber nur, wenn das Kombinationswerkzeug selbst ausreichend steif und präzise geführt ist.
Welche Nachteile können Kombinationswerkzeuge haben?
Sie sind komplexer und binden mehrere Funktionen an einen gemeinsamen Werkzeugzustand. Verschleißt eine einzelne Schneide früh, kann im ungünstigen Fall das gesamte Werkzeug aus dem Prozess genommen werden.
Unterschiedliche Standzeiten der Funktionen
Eine Bohrschneide kann beispielsweise deutlich stärker belastet sein als eine nachgeschaltete Fase. Wenn beide untrennbar verbunden sind, bestimmt die schwächere Funktion den Wechselzeitpunkt des gesamten Werkzeugs.
Höhere Anforderungen an Rundlauf und Einstellung
Mehrere Schneidenlagen müssen gleichzeitig stimmen. Besonders bei engen Toleranzen kann die Einstellung aufwendiger werden als bei einem einfachen Standardwerkzeug.
Service wird anspruchsvoller
Beim Nachschleifen muss definiert sein, welche Maße erhalten bleiben und wie sich Materialabtrag auf die anderen Funktionen auswirkt. Das sollte bereits in der Konstruktion berücksichtigt werden.
Wie erkennt man, ob die Kombination wirklich wirtschaftlicher ist?
Durch den Vergleich der Kosten pro Gutteil, nicht nur des Werkzeugpreises. Der Beitrag Sonderwerkzeug oder Standardwerkzeug zeigt die grundsätzliche Rechnung. Für Kombinationswerkzeuge kommen insbesondere eingesparte Wechselzeit und weniger Voreinstellaufwand hinzu.
Wichtige Größen sind:
- Jahresstückzahl
- Maschinenstundensatz
- aktuelle Zahl der Werkzeugwechsel
- Zeit pro Wechsel und Anfahrbewegung
- Standzeit der einzelnen Standardwerkzeuge
- Ausschuss- und Nacharbeitsquote
- Kosten für Voreinstellung und Lagerhaltung
- Preis und erwartete Servicezyklen des Kombinationswerkzeugs
Bearbeitungsfolge auf Kombinationspotenzial prüfen lassen
Wann ist die Stückzahl hoch genug?
Es gibt keine feste Mindeststückzahl. Entscheidend ist, wie viel das Werkzeug pro Bauteil spart. Wenn eine komplexe Werkzeugfolge sehr viel Maschinenzeit verursacht, kann sich ein Sonderwerkzeug schon bei mittleren Stückzahlen rechnen. Wenn die aktuelle Bearbeitung bereits schnell und stabil ist, kann selbst eine große Serie zu wenig Einsparung bieten.
Der Break-even ergibt sich aus Mehrkosten des Sonderwerkzeugs geteilt durch Einsparung pro Bauteil. Diese Rechnung sollte mit realen Zeiten durchgeführt werden, nicht mit Schätzungen aus dem Bauch.
Wie wichtig ist die Maschinenumgebung?
Sehr wichtig. Werkzeugaufnahme, maximale Werkzeuglänge, Magazinplatz, Spindelleistung, Kühlschmierstoffzufuhr und verfügbare Achsbewegungen setzen Grenzen.
Ein theoretisch ideales Kombinationswerkzeug kann praktisch unbrauchbar sein, wenn es zu lang auskragt oder der innere Kühlschmierstoff nicht zuverlässig an alle Schneiden gelangt. Deshalb gehört die Maschine von Anfang an in die Auslegung.
Welche Rolle spielt der Spanraum?
Bei mehreren Funktionen entsteht oft mehr Span in einem begrenzten Bereich. Wenn Späne nicht sicher abgeführt werden, können sie zwischen Schneide und Werkstück geraten, Oberflächen beschädigen oder Bohrungen verstopfen.
Bei PKD-bestückten Sonderwerkzeugen kann eine gezielte Spanführung Teil des Werkzeugkonzepts sein. Besonders bei langspanendem Aluminium sollte die Spanbeherrschung nicht erst nach dem ersten Serientest bedacht werden.
Kann man PKD, CBN oder CVD in einem Kombinationswerkzeug einsetzen?
Ja, wenn Werkstoff und Belastung dazu passen. PKD eignet sich für viele Aluminium-, NE-Metall- und Verbundwerkstoffanwendungen. CBN kommt bei harten Eisenwerkstoffen infrage. CVD-Diamant kann bei besonders abrasiven nicht eisenhaltigen Werkstoffen Vorteile bieten.
Der Schneidstoff sollte funktionsbezogen gewählt werden. Bei manchen Sonderwerkzeugen können unterschiedliche Schneidstofflösungen für verschiedene Schneidenbereiche sinnvoll sein, wenn das konstruktiv und servicetechnisch beherrschbar bleibt.
Wie plant man die Wiederaufbereitung mit ein?
Bereits bei der Konstruktion. Schneidstoffreserve, Einstellmöglichkeiten und Maßbezüge bestimmen, ob das Werkzeug nach einem Verschleißzyklus sinnvoll nachgeschliffen oder neu bestückt werden kann.
Bei teuren Grundkörpern ist ein definierter Servicekreislauf besonders wichtig. Wenn eine Geometrie nach jedem Nachschliff aufwendig neu eingerichtet werden muss, können die Servicekosten einen Teil des Taktzeitvorteils wieder aufzehren.
Welche Funktionen sollte man lieber nicht kombinieren?
Funktionen mit stark unterschiedlichen Belastungen oder Prozessbedingungen sollten kritisch geprüft werden. Dazu gehören Operationen, die völlig andere Schnittgeschwindigkeiten benötigen, stark unterschiedliche Kühlung verlangen oder räumlich so weit auseinanderliegen, dass das Werkzeug unnötig lang und instabil wird.
Auch eine Geometrie, die nur selten benötigt wird, muss nicht zwingend in das Hauptwerkzeug integriert werden. Zusätzliche Komplexität ist nur sinnvoll, wenn sie regelmäßig einen Vorteil erzeugt.
Wie sollte die Reservewerkzeug-Strategie aussehen?
Für ein serienkritisches Sonderwerkzeug muss geklärt sein, wie bei einem Ausfall weiterproduziert wird. Fällt ein Standardwerkzeug aus, lässt sich Ersatz häufig kurzfristig beschaffen. Bei einem kundenspezifischen Kombinationswerkzeug kann die Wiederbeschaffung länger dauern.
Je nach Serienrisiko sind daher ein komplettes Reservewerkzeug, austauschbare Schneidenelemente oder ein definierter Servicekreislauf sinnvoll. Die Kosten dafür gehören in die Wirtschaftlichkeitsrechnung. Ein Werkzeugkonzept ist nur dann robust, wenn nicht der Ausfall eines einzigen Grundkörpers die gesamte Fertigung stoppt.
Welche Daten braucht man für die Auslegung?
- Bauteilzeichnung oder 3D-Daten
- Werkstoff und gegebenenfalls Härte
- aktuelle Bearbeitungsfolge
- eingesetzte Werkzeuge
- Maschine und Werkzeugaufnahme
- Jahresmenge oder Losgröße
- aktuelle Taktzeit
- kritische Toleranzen und Oberflächen
- Standzeiten der heutigen Werkzeuge
- gewünschtes Ziel: Zeit, Qualität, Werkzeugplätze oder Prozesssicherheit
Was sollte nach dem ersten Serientest dokumentiert werden?
Neben Taktzeit und Bauteilqualität vor allem die Belastung jeder einzelnen Werkzeugfunktion. Notieren Sie, welche Schneide zuerst verschleißt, ob sich Spanräume zusetzen, welche Korrekturen notwendig werden und ob die geplante Standzeit reproduzierbar ist. Diese Daten entscheiden, ob das Werkzeug bereits serientauglich ist oder ob Geometrie, Schneidstoff oder Servicekonzept noch angepasst werden sollten.
Sonderwerkzeug anfragen
Nennen Sie Bauteil, Bearbeitung und Ziel. Zeichnungen können direkt mitgeschickt werden.