Wann lohnt sich ein Sonderwerkzeug in der Zerspanung?
· joern
Zehn Sekunden weniger pro Teil klingen nach wenig. Bei 100.000 Teilen sind das rund 278 Maschinenstunden. Hier kann sich ein Sonderwerkzeug rechnen – vorausgesetzt, die Zeitersparnis bleibt nach Einrichten, Werkzeugwechseln und Service tatsächlich übrig. Entscheidend ist die gesamte Bearbeitungsfolge.
Mehr zum Thema: Sonderwerkzeuge für die Zerspanung.
Wann lohnt sich ein Sonderwerkzeug in der Zerspanung?
Es lohnt sich vor allem dann, wenn mindestens einer der folgenden Punkte dauerhaft relevant ist: hohe Stückzahl, viele Werkzeugwechsel, mehrere aufeinanderfolgende Bearbeitungen, enge Qualitätsanforderungen, instabile Standzeiten oder eine Geometrie, die mit Standardwerkzeugen nur aufwendig herstellbar ist.
Hohe Stückzahlen
Je häufiger ein Bauteil gefertigt wird, desto stärker wirken kleine Zeit- und Kostenvorteile. Eine Taktzeitersparnis von wenigen Sekunden kann bei hohen Jahresmengen deutlich mehr Wert erzeugen als der Preisunterschied zwischen Standard- und Sonderwerkzeug.
Viele Werkzeugwechsel
Wenn für eine Bearbeitung mehrere Werkzeuge nacheinander eingesetzt werden, entstehen Nebenzeiten. Magazinbewegung, Werkzeugwechsel, Anfahren und erneutes Positionieren kosten Maschinenzeit. Ein Kombinationswerkzeug kann mehrere Operationen in einem Ablauf zusammenfassen.
Wiederkehrende Qualitätsprobleme
Wenn Standardgeometrien regelmäßig Grat, Maßdrift, Riefen oder ungünstige Übergänge erzeugen, kann eine speziell ausgelegte Schneidenlage die Qualität stabilisieren. Voraussetzung ist, dass die Ursache tatsächlich in Werkzeug und Geometrie liegt und nicht etwa in Spannung oder Maschine.
Besondere Konturen
Formen, Stufen, Fasen oder definierte Übergänge lassen sich mit Standardwerkzeugen oft nur über mehrere Bearbeitungsschritte erzeugen. Ein Form- oder Konturwerkzeug kann die Prozesskette verkürzen.
Wie berechnet man, ob ein Sonderwerkzeug wirtschaftlich ist?
Vergleichen Sie nicht Werkzeugpreis gegen Werkzeugpreis, sondern zwei vollständige Prozessketten. Auf der Standardseite stehen Werkzeugkosten, Wechselzeiten, Standzeiten, Maschinenzeit und mögliche Nacharbeit. Auf der Sonderwerkzeugseite stehen Anschaffung, mögliche Servicezyklen und die veränderte Prozesszeit.
Eine einfache Kalkulation kann so aufgebaut werden:
- Maschinenstundensatz
- Taktzeit je Bauteil
- Zahl der Werkzeugwechsel je Schicht oder Serie
- Wechselzeit einschließlich An- und Abfahren
- Werkzeugkosten pro Standzeit
- Ausschuss und Nacharbeit
- Jahresmenge
- Nachschleif- oder Reparaturkosten
Erst daraus entstehen Kosten pro Bauteil. Genau dort muss ein Sonderwerkzeug seinen Vorteil zeigen.
Wie stark wirkt sich Taktzeit auf die Wirtschaftlichkeit aus?
Bei kleinen Stückzahlen wenig, bei großen Stückzahlen sehr stark. Wenn ein Sonderwerkzeug zwei Operationen zusammenfasst und pro Bauteil zehn Sekunden spart, entspricht das bei 100.000 Teilen bereits mehr als 277 Maschinenstunden. Ob diese Zeit tatsächlich als Einsparung realisiert wird, hängt natürlich vom Gesamtprozess und der Maschinenauslastung ab.
Darum sollte die Taktzeitersparnis nicht geschätzt, sondern aus der realen Bearbeitungsfolge abgeleitet werden.
Wann ist ein Kombinationswerkzeug sinnvoll?
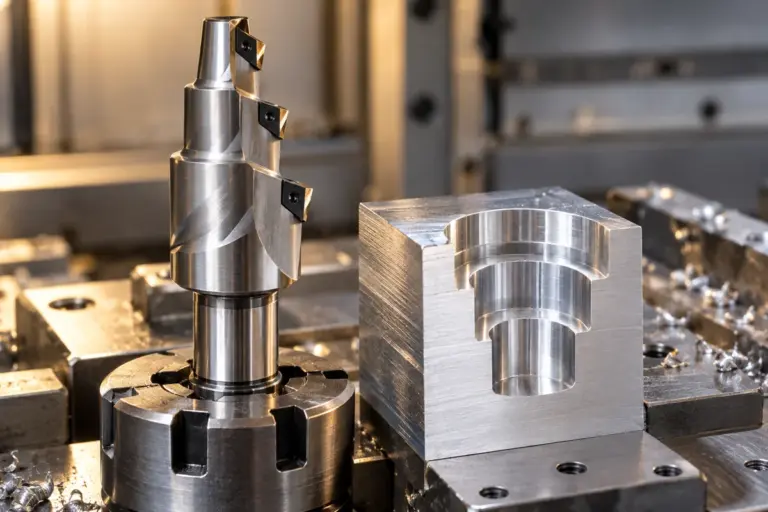
Ein Kombinationswerkzeug ist sinnvoll, wenn mehrere Bearbeitungen geometrisch und prozessseitig zusammenpassen. Typische Kombinationen sind Bohren und Senken, mehrere Durchmesser, Stufen, Fasen oder definierte Konturen.
Vorteil: weniger Nebenzeit
Weniger Werkzeugwechsel bedeuten weniger unproduktive Maschinenzeit. Zusätzlich sinkt die Zahl der Werkzeugplätze, die für einen Arbeitsgang benötigt werden.
Vorteil: bessere Lagebeziehung
Wenn mehrere Geometrien mit demselben Werkzeug erzeugt werden, kann sich die Lagebeziehung zwischen diesen Flächen verbessern. Das ist besonders interessant bei Stufenbohrungen, Fasen oder Formkonturen.
Grenze: komplexere Wiederaufbereitung
Je mehr Funktionen ein Werkzeug kombiniert, desto sorgfältiger müssen Schneidenlage, Toleranz und späterer Nachschliff geplant werden. Ein unnötig kompliziertes Werkzeug kann Wartung und Service verteuern.
Wann ist ein Standardwerkzeug trotzdem die bessere Wahl?
Standardwerkzeuge sind häufig besser, wenn Losgrößen klein sind, Bauteile oft wechseln oder der Prozess mit verfügbaren Geometrien bereits stabil läuft. Auch bei Entwicklungsbauteilen mit häufigen Konstruktionsänderungen kann ein flexibel einsetzbares Standardwerkzeug sinnvoller sein.
Ein Sonderwerkzeug sollte nicht gebaut werden, nur weil es technisch möglich ist. Es braucht einen klaren Nutzen.
Welche Rolle spielt die Standzeit?
Standzeit ist ein wichtiger, aber nicht der einzige Faktor. Ein Sonderwerkzeug mit längerer Standzeit reduziert Wechsel und Reservebedarf. Noch wichtiger kann jedoch sein, dass die Standzeit gleichmäßiger wird. Ein vorhersehbarer Werkzeugwechsel ist in automatisierter Fertigung oft wertvoller als eine gelegentlich sehr lange, aber stark schwankende Laufzeit.
Wie beeinflusst der Schneidstoff die Sonderwerkzeug-Auslegung?
Der Schneidstoff wird nach Werkstückmaterial, Härte, Abrasivität und Schnittbedingungen ausgewählt. PKD ist für viele Aluminium-, NE-Metall- und Verbundwerkstoffanwendungen interessant. CBN wird bei harten Eisenwerkstoffen eingesetzt. CVD-Diamant kann bei hochabrasiven nicht eisenhaltigen Werkstoffen eine Alternative sein.
Bei einem Sonderwerkzeug wird nicht nur das Schneidstoffkürzel gewählt. Bestückungsgröße, Schneidenwinkel, Radius, Kantenpräparation und Spanführung werden gemeinsam festgelegt.
Wann ist eine Spanleitstufe Teil des Sonderwerkzeugs?
Wenn lange Späne oder Spanknäuel den Prozess begrenzen, kann die Spanführung direkt in das Werkzeugkonzept integriert werden. Bei PKD- und CBN-Schneiden lässt sich eine anwendungsspezifische Geometrie über Laserbearbeitung und Spanleitstufen realisieren.
Das ist besonders sinnvoll, wenn Prozessparameter wegen Taktzeit oder Oberflächenanforderung nicht beliebig verändert werden können.
Wie wichtig ist die Maschine bei der Entscheidung?
Sehr wichtig. Aufnahme, Drehzahl, Leistung, Kühlmittelzufuhr, Bauraum, Werkzeugmagazin und Maschinensteifigkeit setzen Grenzen. Ohne diese Angaben kann ein Werkzeug entstehen, das auf der vorhandenen Maschine nicht sinnvoll einsetzbar ist.
Darum gehören Maschine und Schnittstelle bereits in die Anfrage und nicht erst in die spätere Konstruktion.
Wie wichtig ist die Werkstückspannung?
Eine Spezialgeometrie kann Schnittkräfte reduzieren, aber sie kann eine instabile Spannung nicht vollständig kompensieren. Dünnwandige Teile, lange Auskragungen oder schlecht abgestützte Geometrien müssen im Werkzeugkonzept berücksichtigt werden.
Wenn das Bauteil unter Last ausweicht, kann ein vermeintliches Werkzeugproblem tatsächlich ein Spannproblem sein.
Kann ein Sonderwerkzeug nachgeschliffen werden?
Ja, wenn die Konstruktion darauf ausgelegt ist. Bei hochwertigen Werkzeugen sollte die Wiederaufbereitung von Anfang an mitgedacht werden. Schneidstoffreserve, Maßbezug und Einstellmöglichkeiten bestimmen, wie viele sinnvolle Servicezyklen erreichbar sind.
Der Nachschleifservice ist deshalb nicht nur ein späterer Reparaturschritt, sondern Teil der Lebenszykluskosten.
Welche Daten braucht man, um ein Sonderwerkzeug zu bewerten?
Für eine erste Prüfung ist keine fertige Werkzeugzeichnung nötig. Entscheidend sind Werkstück, Prozess und Ziel.
- Werkstückzeichnung oder CAD-Daten
- Werkstoff und gegebenenfalls Härte
- Maschine und Werkzeugaufnahme
- aktuelle Bearbeitungsfolge
- eingesetzte Standardwerkzeuge
- Taktzeit
- Losgröße oder Jahresmenge
- Standzeit und Wechselhäufigkeit
- Toleranzen und Oberflächenanforderungen
- konkretes Ziel: Zeit, Qualität, Standzeit oder Prozesssicherheit
Wann sollte man eine Sonderwerkzeug-Anfrage starten?
Wenn Sie wiederkehrend Werkzeugwechsel, Taktzeitverluste, Qualitätsprobleme oder eine komplizierte Bearbeitungsfolge haben, lohnt eine Prüfung. Auch ein bestehendes Werkzeug kann als Referenz dienen – besonders dann, wenn klar ist, was daran gut funktioniert und was nicht.
Sie möchten wissen, ob sich ein Sonderwerkzeug für Ihre Serie rechnet? Senden Sie Bauteil, Werkstoff, Bearbeitungsfolge und Stückzahl. Daraus lässt sich prüfen, ob eine Sonderlösung technisch sinnvoll ist und an welcher Stelle sie wirtschaftlichen Nutzen bringen kann.
Wie beeinflusst die Kühlmittelzufuhr die Werkzeugkonstruktion?
Sie kann entscheiden, ob Späne sicher abgeführt und Schneiden reproduzierbar versorgt werden. Bei kombinierten Werkzeugen reicht eine allgemeine Außenkühlung nicht immer aus. Innenkanäle oder gezielte Austritte können sinnvoll sein, müssen aber konstruktiv und fertigungstechnisch berücksichtigt werden.
Wann sollte man ein Sonderwerkzeug modular statt vollständig einteilig auslegen?
Wenn einzelne Verschleiß- oder Funktionsbereiche später getrennt ersetzt, eingestellt oder nachgeschliffen werden sollen. Eine modulare Lösung kann Service und Ersatzteilhaltung vereinfachen, erhöht aber Schnittstellen und Einstellaufwand.
Eine einteilige Lösung kann steifer und einfacher im Handling sein. Welche Variante sinnvoller ist, hängt von Werkzeuggröße, Genauigkeit, Lebenszyklus und Servicekonzept ab.
Sonderwerkzeug anfragen
Nennen Sie Bauteil, Bearbeitung und Ziel. Zeichnungen können direkt mitgeschickt werden.