CBN-Werkzeug hält plötzlich deutlich kürzer: Was hat sich im Prozess verändert?
· joern
Gestern lief die CBN-Schneide noch zuverlässig, heute muss sie deutlich früher gewechselt werden. Dann lohnt zuerst der Blick auf das, was sich geändert hat: Werkstoffcharge, Härte, Aufmaß, Schneidenausführung oder Kühlung. Der letzte stabile Lauf ist die beste Referenz für die Fehlersuche.
Mehr zum Thema: CBN-Werkzeuge und Werkzeugprobleme analysieren.
Was ist bei plötzlich kürzerer CBN-Standzeit anders als bei grundsätzlich schlechter Standzeit?
Bei einem plötzlichen Einbruch gibt es einen wertvollen Referenzzustand: Der Prozess hat vorher funktioniert. Genau deshalb sollte die Fehlersuche nicht mit einer kompletten Neuauslegung beginnen. Zuerst wird geprüft, was sich zwischen „stabil“ und „instabil“ verändert hat.
Wenn eine neue Anwendung von Anfang an zu kurze Standzeiten zeigt, sind Sortenauswahl, Geometrie und Prozessfenster grundsätzlicher zu prüfen. Bei einem plötzlichen Einbruch ist dagegen eine Abweichung im bestehenden System wahrscheinlicher.
Welche Änderungen sollte man zuerst prüfen?
Beginnen Sie mit den Parametern, die sich unbemerkt verändern können: Werkstückcharge, Härte, Aufmaß, Maschinenzustand, Spannmittel, Kühlmittel und die tatsächlich eingesetzte Schneidplatte. Danach folgen programmierte Schnittdaten und Geometrie.
Werkstückhärte
Hartdrehen reagiert direkt auf die Härte des Werkstücks. Wenn eine Charge härter ist als die vorherige oder die Randschichthärte stärker schwankt, verändert sich die Belastung der Schneide. Prüfen Sie deshalb nicht nur die nominale Werkstoffbezeichnung, sondern – wenn möglich – die reale Härte und den Härteverlauf.
Aufmaß
Ein größeres oder ungleichmäßigeres Aufmaß erhöht den Spanquerschnitt und damit die Belastung. Besonders kritisch sind lokale Zonen mit deutlich mehr Material, Guss- oder Schmiedehaut sowie Vorbearbeitungen, die schwankende Zustellungen hinterlassen.
Schnittunterbrechung
Bohrungen, Nuten, Verzahnungen oder andere Unterbrechungen erzeugen wiederholte Stoßbelastungen. Wenn sich die Bauteilgeometrie geändert hat oder die Schneide tiefer in eine Unterbrechung eintaucht, kann eine zuvor geeignete CBN-Auslegung plötzlich zu empfindlich sein.
Werkstückspannung
Eine veränderte Spannung kann Vibrationen oder Bauteilbewegung erzeugen. Kleine Schwingungen sind beim Hartdrehen besonders problematisch, weil sie Mikroausbrüche an einer sehr harten Schneide verursachen können.
Wie erkennt man Vibration als Ursache?
Vibration zeigt sich nicht immer als lautes Rattern. Feine periodische Spuren auf der Oberfläche, ungleichmäßige Verschleißzonen oder wiederkehrendes Chipping an ähnlicher Schneidenposition können Hinweise sein. Prüfen Sie Auskraglänge, Halter, Plattensitz, Spannung und Maschinensteifigkeit.
Bei einer CBN-Sorte mit hoher Verschleißfestigkeit, aber geringerer Zähigkeit kann eine leichte Vibration bereits zum Ausbruch führen. Eine zähere Sorte kann in einem solchen Prozess robuster sein. Besser ist jedoch, die Ursache der Schwingung zu beseitigen, wenn das technisch möglich ist.
Kann die falsche Schneidkantenpräparation die Standzeit plötzlich verkürzen?
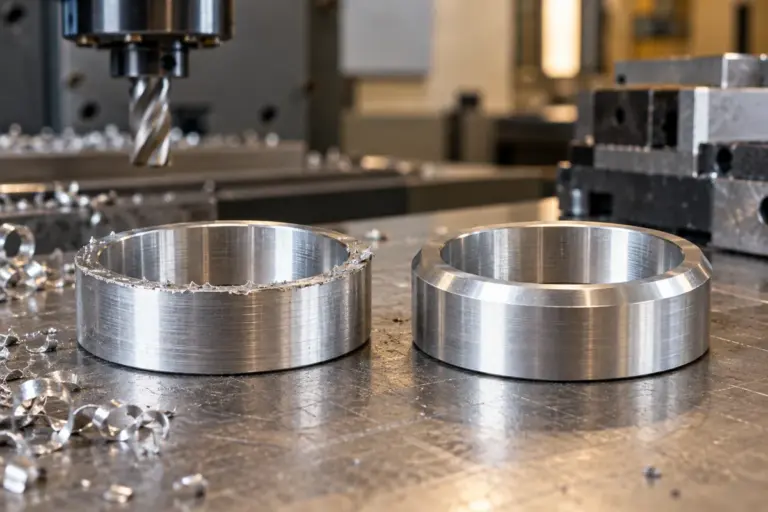
Ja. Fase, Verrundung und Schneidenpräparation beeinflussen die Balance zwischen Kantenstabilität und Schnittkräften. Wenn eine Lieferung eine andere Kantenpräparation besitzt oder die Platte versehentlich in einer anderen Ausführung eingesetzt wird, kann sich der Prozess deutlich verändern.
Zu scharfe Kante
Eine sehr scharfe Schneide kann geringe Kräfte erzeugen, ist aber bei Stoßbelastungen und Unterbrechungen empfindlicher. Chipping und plötzlicher Bruch sind typische Risiken.
Zu robuste Kante
Eine große Fase oder starke Verrundung erhöht die mechanische Stabilität, kann aber Schnittkräfte und Wärme erhöhen. Bei dünnwandigen Bauteilen oder schwacher Spannung kann dadurch Vibration entstehen.
Welche Rolle spielt die CBN-Sorte?
CBN-Sorten unterscheiden sich in Verschleißfestigkeit und Zähigkeit. Für kontinuierliche, ruhige Schnitte kann eine verschleißfeste Sorte optimal sein. Bei unterbrochenen oder leicht instabilen Schnitten wird häufig mehr Zähigkeit benötigt.
Wenn der Prozess plötzlich kürzer läuft, sollte aber zuerst geprüft werden, ob tatsächlich dieselbe Sorte eingesetzt wird. Verwechslungen bei Platte, Sorte oder Beschichtung sind banal, aber in der Praxis schnell möglich.
Wie wirken sich Schnittgeschwindigkeit, Vorschub und Spantiefe aus?
Alle drei Parameter verändern Temperatur und mechanische Belastung. Eine höhere Schnittgeschwindigkeit kann den Verschleiß beschleunigen; ein größerer Vorschub oder eine größere Spantiefe erhöhen den Spanquerschnitt. Entscheidend ist die Kombination.
Schnittgeschwindigkeit
Beim Hartdrehen entstehen hohe Temperaturen. CBN ist dafür geeignet, aber jede Sorte besitzt ein sinnvolles Prozessfenster. Wenn durch Programmänderung, falschen Durchmesserbezug oder geänderte Drehzahl die reale Geschwindigkeit steigt, kann sich die Standzeit verkürzen.
Vorschub
Mehr Vorschub erhöht die mechanische Last und verändert die theoretische Oberflächenrauheit. Zu kleiner Vorschub kann dagegen dazu führen, dass die Schneide ungünstig reibt statt sauber zu schneiden.
Spantiefe
Eine größere Spantiefe vergrößert den belasteten Schneidenbereich. Wechselt die Zustellung stark, kann Kerbverschleiß an der Schnitttiefenlinie entstehen.
Kann Kühlschmierstoff die Ursache sein?
Ja. Besonders kritisch sind Veränderungen der Kühlstrategie und ungleichmäßige thermische Bedingungen. Wenn ein Prozess trocken stabil lief und anschließend intermittierend gekühlt wird, können thermische Wechsel eine andere Belastung erzeugen. Umgekehrt kann eine ursprünglich konsequente Kühlung bei zu geringem Volumen oder falsch ausgerichteter Düse ihre Wirkung verlieren.
Prüfen Sie deshalb, ob Düse, Druck, Konzentration und tatsächlicher Kühlmittelfluss unverändert sind. Die Entscheidung „trocken oder nass“ sollte pro Anwendung bewusst getroffen werden und nicht zufällig aus einem Maschinenzustand entstehen.
Welche Verschleißbilder helfen bei der Diagnose?
Das Verschleißbild trennt thermischen und abrasiven Verschleiß nicht immer eindeutig, liefert aber wichtige Hinweise. Fotos unter gleicher Vergrößerung und nach definierten Laufzeiten sind besonders wertvoll.
Gleichmäßiger Freiflächenverschleiß
Wenn der Verschleiß gleichmäßig schneller wird, sind Werkstückhärte, Schnittgeschwindigkeit und Sortenwahl wichtige Prüfpunkte.
Chipping
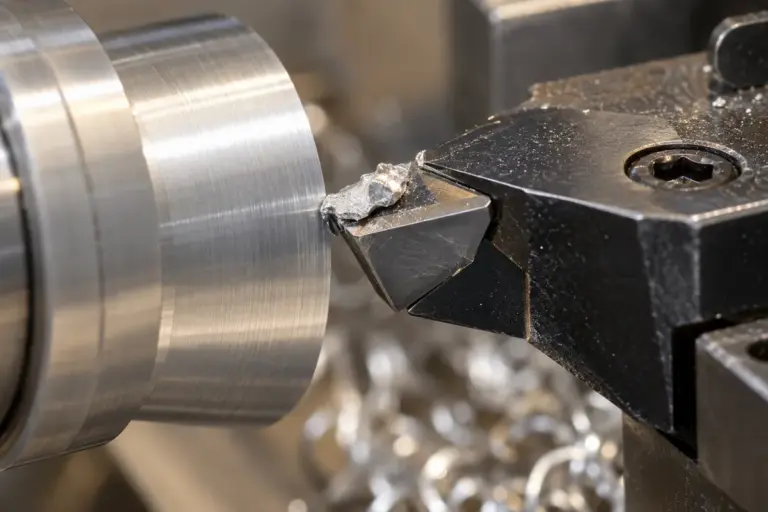
Kleine Ausbrüche sprechen stärker für mechanische Instabilität, Schnittunterbrechung, Vibration oder eine zu empfindliche Kante.
Kerbverschleiß
Starker lokaler Verschleiß an der Schnitttiefenlinie kann mit Werkstückoberfläche, Aufmaß, Oxiden oder der Zustellstrategie zusammenhängen.
Plötzlicher Bruch
Ein Bruch sollte als Ereignis untersucht werden: Kollision, Spanverklemmen, harte Stelle, lose Platte, beschädigter Sitz oder außergewöhnliche Unterbrechung. Eine reine Standzeitstatistik erklärt ihn nicht.
Den letzten guten Lauf als Vergleich nutzen
Vergleichen Sie eine stabile Referenzcharge mit der problematischen Situation und ändern Sie jeweils nur einen Einfluss. Notieren Sie Werkzeugnummer, Sorte, Schneidkante, Werkstoffcharge, Härte, Aufmaß und Schnittdaten.
- Neue CBN-Schneide einsetzen und Ausgangszustand dokumentieren.
- Mit bekannten Referenzwerten bearbeiten.
- Nach definierter Stückzahl Schneide fotografieren.
- Nur einen verdächtigen Parameter verändern oder eine alte Materialcharge gegenprüfen.
- Standzeit und Verschleißbild erneut vergleichen.
Wann sollte die CBN-Sorte gewechselt werden?
Wenn der Prozess stabil ist, aber das Verschleißbild klar zeigt, dass die vorhandene Sorte nicht zur Belastung passt, ist ein Sortenwechsel sinnvoll. Bei kontinuierlichem Schnitt kann mehr Verschleißfestigkeit helfen; bei Chipping und Unterbrechung kann mehr Zähigkeit wichtiger sein.
Ein Sortenwechsel ist dagegen wenig sinnvoll, wenn der Plattensitz locker ist, das Bauteil schwingt oder das Aufmaß unkontrolliert schwankt. Dann würde die neue Sorte nur ein Prozessproblem kaschieren.
Welche Angaben helfen bei einer CBN-Diagnose?
- Werkstoff und Härte
- Bearbeitung und Schnittunterbrechungen
- CBN-Sorte und Plattenbezeichnung
- Fase beziehungsweise Kantenpräparation
- Schnittgeschwindigkeit, Vorschub und Spantiefe
- Kühlstrategie
- frühere und aktuelle Standzeit
- Foto der Schneide
- Foto der Werkstückoberfläche
- Angabe, was sich seit dem letzten stabilen Prozess geändert hat
Wann sollte das Werkzeug technisch geprüft werden?
Wenn die Standzeit ohne erkennbare Programmänderung stark einbricht, lohnt eine systematische Prüfung frühzeitig. Je länger mit ausbrechenden Schneiden weiterproduziert wird, desto schwieriger wird es, Ursache und Folgeschäden zu trennen.
Ihr CBN-Werkzeug hielt bisher stabil und fällt plötzlich früher aus? Senden Sie Schneidenfoto, Werkstoffhärte, Plattenbezeichnung und Schnittdaten. Damit lässt sich eingrenzen, ob Werkstoff, Kantenpräparation, Sorte, Maschine oder Prozess als nächster Prüfschritt sinnvoll ist.
Warum ist der Unterschied zwischen kontinuierlichem und unterbrochenem Schnitt so wichtig?
Unterbrochene Schnitte belasten CBN deutlich stärker stoßartig als ein kontinuierlicher Eingriff. Nuten, Bohrungen, Verzahnungen oder Gussunterbrechungen erzeugen wiederholte Ein- und Austritte. Dafür kann eine stabilere Schneidenpräparation wichtiger sein als maximale Schärfe.
Ein Werkzeug, das im glatten Längsdrehen sehr gut funktioniert, muss deshalb bei einem unterbrochenen Schnitt nicht automatisch dieselbe Standzeit erreichen.
Welche Rolle spielt der Plattensitz?
Ein verschmutzter, beschädigter oder nicht vollständig anliegender Plattensitz kann die Schneidenlage verändern und CBN ungleich belasten. Besonders bei Hartbearbeitung mit hohen lokalen Belastungen können kleine Lagefehler große Auswirkungen haben.
Beim Plattenwechsel sollten Sitz, Klemmung und Schraube deshalb kontrolliert werden. Eine neue CBN-Schneide auf einem beschädigten Halter kann dieselben Symptome schnell wieder zeigen.
Werkzeugproblem technisch einordnen
Beschreiben Sie das Symptom. Unbekannte technische Werte dürfen offenbleiben.