Lötspalt beim Hochvakuumlöten: Warum Passung und Oberflächen entscheidend sind
· joern
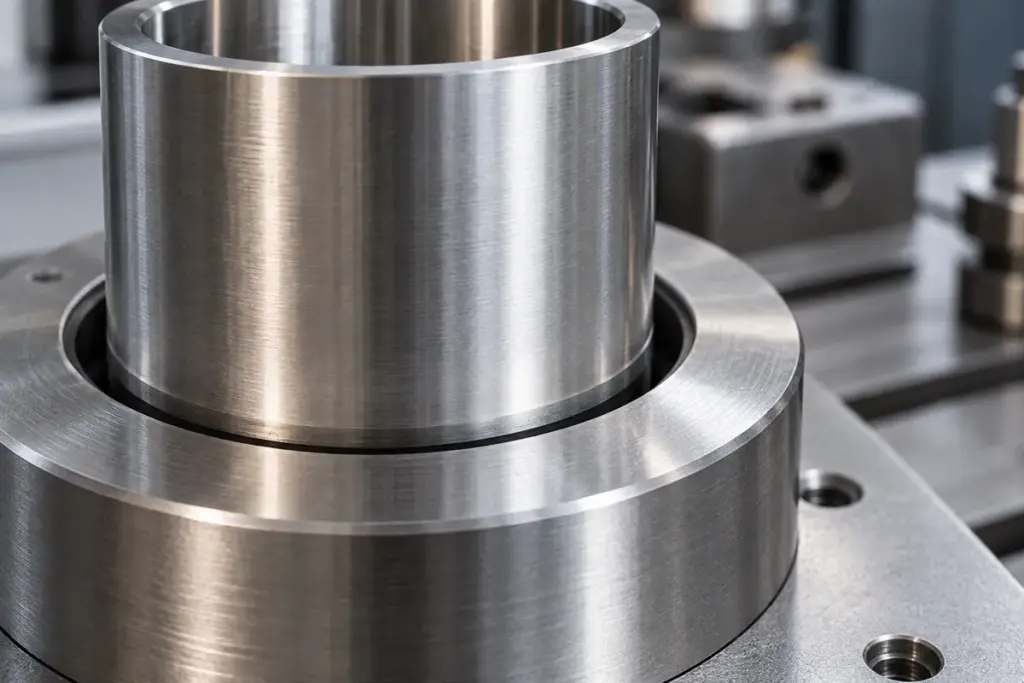
Ein Lötspalt wird bei Raumtemperatur gefertigt, muss aber bei Löttemperatur funktionieren. Dehnen sich die verbundenen Werkstoffe unterschiedlich aus, verändert sich die Fuge im Ofen. Eine passende Zeichnungstoleranz allein garantiert deshalb noch keine gut gefüllte Lötverbindung.
Mehr zum Thema: Hochvakuumlöten als Lohnleistung.
Warum braucht eine Lötverbindung überhaupt einen definierten Spalt?
Weil das Lot kontrolliert in die Fuge einziehen und sich dort verteilen muss. Eine geeignete Spaltgeometrie unterstützt die Kapillarwirkung. Das Lot wird dadurch in den Fügebereich gezogen, statt nur außen eine sichtbare Raupe zu bilden.
Eine scheinbar „möglichst enge“ Passung ist daher nicht automatisch besser. Wenn zwischen den Flächen kein ausreichend durchgängiger Weg für das Lot vorhanden ist, kann die Fuge lokal trocken bleiben.
Kapillarwirkung braucht Kontinuität
Der Spalt sollte über die relevante Länge möglichst gleichmäßig sein. Stufen, Grat, lokale Pressstellen oder Verzug können die Fuge unterbrechen. Dann gelangt das Lot zwar in den Anfangsbereich, erreicht aber nicht unbedingt die gesamte Verbindung.
Was passiert bei einem zu engen Lötspalt?
Das Lot kann nicht mehr zuverlässig zwischen die Flächen fließen. Besonders kritisch sind Pressstellen, Bearbeitungsgrate oder Montagefehler, durch die sich die Fügeflächen lokal berühren.
Zusätzlich können Verunreinigungen relativ zum sehr kleinen Spalt einen großen Einfluss bekommen. Ein dünner Rückstand von Öl oder Oxid kann dann bereits einen erheblichen Teil der wirksamen Fuge blockieren.
Was passiert bei einem zu großen Lötspalt?
Die Kapillarwirkung wird schwächer und die Verbindung benötigt mehr Lot. Ein größerer Spalt kann außerdem dazu führen, dass das Lot ungleichmäßig verteilt ist oder während des Zyklus aus der Fuge herausläuft.
Ob ein größerer Spalt zulässig ist, hängt stark von Lot, Werkstoffen und Verbindungsauslegung ab. Eine pauschale Millimeterangabe wäre deshalb nicht seriös.
Warum muss die Wärmeausdehnung berücksichtigt werden?
Weil der relevante Lötspalt bei Löttemperatur ein anderer sein kann als beim Zusammenbau. Dehnen sich zwei Fügepartner unterschiedlich stark aus, kann sich eine Fuge öffnen oder schließen.
Ein klassisches Beispiel ist eine Buchse in einem Grundkörper. Je nachdem, welcher Werkstoff stärker wächst, wird die Passung beim Erwärmen enger oder weiter. Eine bei Raumtemperatur perfekte Fuge kann deshalb im Ofen ungünstig werden.
Geometrie verstärkt den Effekt
Der Einfluss wächst mit dem Bauteilmaß. Bei großen Durchmessern oder langen Überlappungen kann eine kleine Differenz im Ausdehnungskoeffizienten zu einer relevanten Maßänderung führen.
Welche Rolle spielt die Oberflächenrauheit?
Die Oberfläche muss benetzbar und geometrisch passend sein; extrem rau oder beschädigt sollte sie nicht sein. Rauheit verändert die reale Kontaktfläche und kann lokale Engstellen erzeugen.
Eine sehr grobe Bearbeitung ist daher nicht automatisch vorteilhaft, nur weil sie optisch mehr Oberfläche bietet. Entscheidend ist eine reproduzierbare, saubere Fügefläche.
Sind polierte Flächen immer besser?
Nein. Auch eine sehr glatte Oberfläche nützt nichts, wenn sie verschmutzt, beschichtet oder oxidiert ist. Die geeignete Vorbereitung richtet sich nach Werkstoff und Prozess.
Warum ist Bauteilsauberkeit beim Vakuumlöten so kritisch?
Weil Lot nur auf geeigneten metallischen Oberflächen zuverlässig benetzt. Öl, Kühlschmierstoff, Fingerabdrücke, Poliermittel und Korrosionsschutz können den Lotfluss stören oder beim Erwärmen ausgasen.
Die Bauteile sollten deshalb nach der Endreinigung kontrolliert behandelt und möglichst nicht wieder an den Fügeflächen berührt werden.
Kann das Vakuum eine schlechte Reinigung ausgleichen?
Nein. Das Vakuum reduziert die Prozessatmosphäre und kann Oxidationsbedingungen verbessern, ersetzt aber keine sauberen Ausgangsflächen. Organische Rückstände können beim Erwärmen verdampfen, zerfallen oder sich an anderen Stellen niederschlagen.
Deshalb sollte die Reinigung als eigener Prozessschritt definiert sein und nicht dem Ofen überlassen werden.
Wie wird Lot in die Fuge eingebracht?
Je nach Konstruktion kann Lot als Draht, Folie, Preform, Paste oder in anderer geeigneter Form positioniert werden. Wichtig ist, dass die Menge ausreichend, aber nicht unnötig groß ist und das Lot beim Schmelzen den vorgesehenen Weg nimmt.
Zu viel Lot kann ebenso problematisch sein wie zu wenig. Überschüssiges Material kann an unerwünschte Stellen laufen und spätere Bearbeitung erschweren.
Wie verhindert man, dass Bauteile beim Löten verrutschen?
Durch eine lötgerechte Eigenpositionierung oder eine temperaturbeständige Vorrichtung. Beim Erwärmen ändern sich Passungen, und das flüssige Lot kann Reibbedingungen verändern.
Eine Baugruppe, die bei Raumtemperatur nur lose aufeinanderliegt, kann deshalb im Ofen ihre Position verlieren. Gute Konstruktionen nutzen Geometrie, Schwerkraft oder geeignete Fixierelemente so, dass die Lage auch während des Zyklus erhalten bleibt.
Vorrichtung nur so komplex wie nötig
Jede Vorrichtung erhöht Masse und beeinflusst den thermischen Prozess. Deshalb sollte sie nur dort eingesetzt werden, wo die Baugruppe sich nicht ausreichend selbst positioniert.
Welche Fehlerbilder deuten auf eine ungeeignete Fuge hin?
Unvollständige Füllung, ungleichmäßige Lotränder, sichtbare Hohlstellen oder starke Lotansammlungen sind Warnsignale. Die Ursache kann im Spalt liegen, aber auch in Reinigung, Lotmenge, Temperatur oder Werkstoffoberfläche.
- Lot bleibt nur am Fugeneingang
- Fuge ist abschnittsweise trocken
- Lot läuft aus der Verbindung heraus
- Bauteile haben sich gegeneinander verschoben
- starke Verfärbungen oder Rückstände treten auf
- Verbindung zeigt nach dem Abkühlen Risse oder Verzug
Wie prüft man eine neue Lötgeometrie vor der Serie?
Mit Musterteilen, deren Spalt und Prozesszustand dokumentiert sind. Eine Probe sollte möglichst die reale Werkstoffpaarung, Oberflächenvorbereitung und Geometrie abbilden.
Nach dem Lötzyklus können je nach Anforderung Maßhaltigkeit, Dichtheit, Festigkeit oder ein metallographischer Schliff bewertet werden. Besonders bei kritischen Verbindungen ist das aussagekräftiger als eine reine Sichtprüfung.
Welche Konstruktionsdaten braucht der Lohnlötbetrieb?
Neben den Werkstoffen vor allem die Fügegeometrie und die tolerierten Maße.
- Zeichnung oder CAD-Modell
- Werkstoff aller Fügepartner
- Nennmaß und Toleranz der Fügeflächen
- Überlappungslänge
- Lotvorgabe, falls vorhanden
- kritische Endmaße
- zulässiger Verzug
- Stückzahl und Losgröße
- Belastung der fertigen Verbindung
Wann sollte die Fuge gemeinsam mit dem Dienstleister optimiert werden?
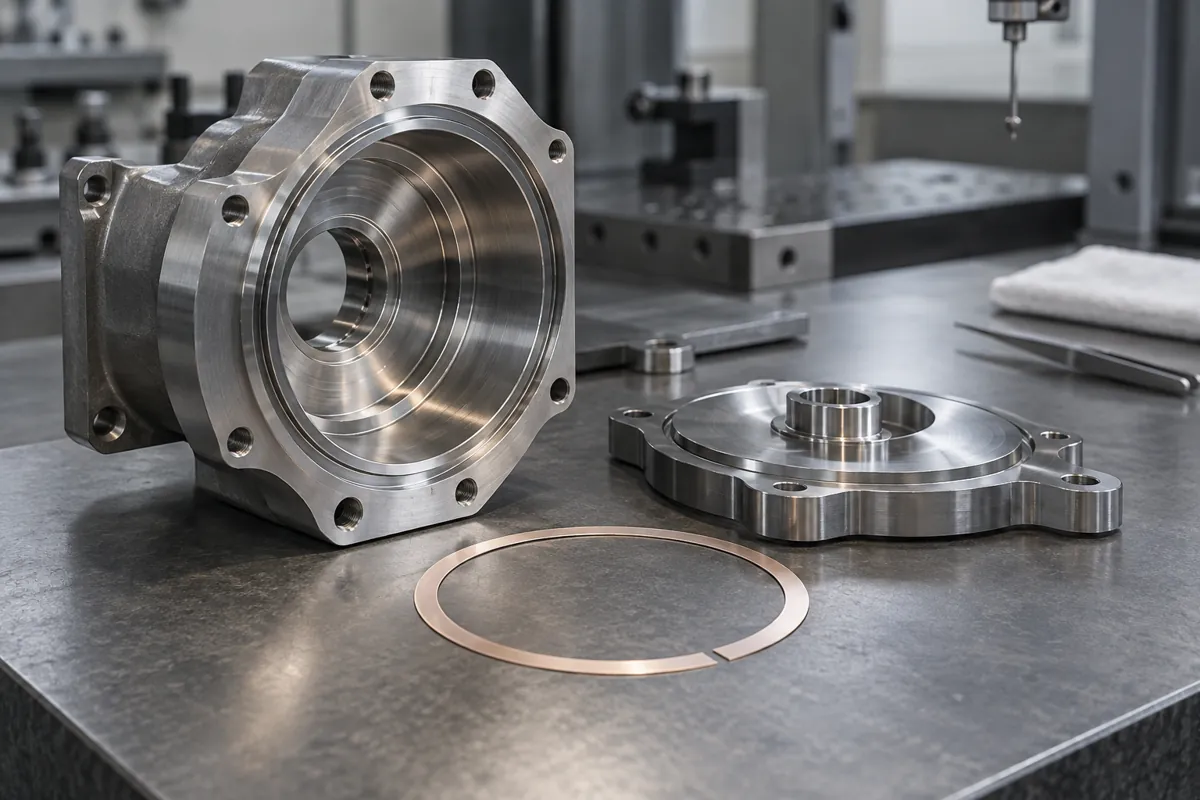
Vor der Freigabe von Zeichnung, Vorrichtung und Serie. Kleine Änderungen an Passung, Lotposition oder Montage können einen großen Einfluss auf Prozesssicherheit und Nacharbeit haben.
Wenn eine Baugruppe neu entwickelt wird, lohnt es sich daher, die Lötbarkeit nicht erst am fertigen Teil zu prüfen. Über Hochvakuumlöten als Lohnleistung oder Kontakt können Zeichnung, Werkstoffe und Anforderungen frühzeitig abgestimmt werden.
Wie lässt sich der heiße Lötspalt rechnerisch vorprüfen?
Für einfache konzentrische Bauteile kann eine überschlägige Wärmeausdehnungsrechnung zeigen, ob sich der Spalt beim Erwärmen eher öffnet oder schließt. Sie ersetzt die Prozessfreigabe nicht. Temperaturabhängige Werkstoffdaten, Temperaturverteilung, Fügetoleranzen und die tatsächliche Geometrie müssen in die endgültige Bewertung eingehen.
Durchmesserspalt und radialen Spalt unterscheiden
Bei einer Buchse in einer Bohrung ist die Differenz aus Bohrungsdurchmesser und Buchsenaußendurchmesser der diametrale Spalt. Bei ideal konzentrischer Lage beträgt der radiale Spalt die Hälfte davon. Werden diese Größen verwechselt, wird die tatsächliche Fugendicke falsch angesetzt. Auf Zeichnung und Prüfblatt sollte deshalb ausdrücklich stehen, welcher Wert gemeint ist.
Eine überschlägige Berechnung lautet: diametraler Spalt bei erhöhter Temperatur = erwärmter Bohrungsdurchmesser minus erwärmter Buchsendurchmesser. Für jeden Durchmesser wird dessen eigene thermische Ausdehnung angesetzt. Bei komplexen Baugruppen sind außerdem Zwangsbedingungen und Temperaturunterschiede relevant. Eine einfache Formel beschreibt weder den gesamten thermischen Zyklus noch die örtliche Spaltverteilung.
Rechenbeispiel ohne allgemeine Prozessvorgabe
Nur zur Veranschaulichung: Eine Bohrung hat bei Raumtemperatur 20,040 Millimeter, die Buchse 20,000 Millimeter. Der diametrale Ausgangsspalt beträgt 0,040 Millimeter, der radiale 0,020 Millimeter. Angenommen, für eine überschlägige Rechnung werden konstante Ausdehnungskoeffizienten von 16 beziehungsweise 12 Millionstel pro Kelvin und ein Temperaturanstieg um 800 Kelvin angesetzt. Dann wächst die Bohrung rechnerisch um etwa 0,257 Millimeter und die Buchse um etwa 0,192 Millimeter.
Der diametrale Spalt steigt damit in diesem vereinfachten Beispiel auf rund 0,105 Millimeter; radial sind es etwa 0,052 Millimeter. Die Werte sind keine Empfehlung für Lot, Werkstoff oder Temperatur. Sie zeigen lediglich, warum ein kleiner Unterschied in der Ausdehnung den heißen Spalt relevant verändern kann. Würden die Ausdehnungskoeffizienten vertauscht, könnte sich die Fuge stattdessen schließen.
Welche Toleranzkette muss die Konstruktion berücksichtigen?
Die Auslegung muss das kleinste und größte zu erwartende Spaltmaß berücksichtigen, nicht nur die Nennmaße. Bohrungstoleranz, Außendurchmessertoleranz, Rundheit, Zylindrizität und Montageversatz können lokal unterschiedliche Fugen erzeugen. Ein gemitteltes Durchmessermaß kann eine örtliche Pressstelle verdecken. Lange Überlappungen können zusätzlich einen Verlauf aufweisen, der am Fugeneingang günstig und am Ende ungeeignet ist.
Für eine neue Verbindung sollten deshalb mindestens die beiden Grenzfälle geprüft werden: engste plausible Fuge und weiteste plausible Fuge. Sind beide mit derselben Lotmenge und demselben Zyklus nicht zuverlässig beherrschbar, muss entweder die Toleranzkette enger werden oder die Konstruktion geändert werden. Welche Maßnahme wirtschaftlicher ist, hängt von Bearbeitungsaufwand und Ausschussrisiko ab.
Messung nicht durch Montagegefühl ersetzen
Die Aussage „Die Buchse lässt sich leicht einschieben“ beschreibt keine reproduzierbare Fuge. Oberflächenrauheit, Formabweichungen und Schmutz verändern das Montagegefühl. Bei maßkritischen Verbindungen sollten die Fügeflächen mit einer geeigneten Messmethode geprüft werden. Die Ergebnisse müssen den tatsächlichen Teilen zugeordnet sein; ein Prüfwert aus einer früheren Charge genügt dafür nicht.
Auch Beschichtungen oder nachträgliche Oberflächenbehandlungen verändern das wirksame Maß. Die Zeichnung sollte angeben, auf welchen Fertigungszustand sich die Passung bezieht. Eine Fuge, die vor Beschichtung korrekt ist, muss nach Beschichtung nicht mehr in ihrem vorgesehenen Bereich liegen.
Wie wird eine Musterreihe für die Fugenfreigabe aufgebaut?
Eine Musterreihe sollte die reale Verbindung nachbilden und die offenen Einflussgrößen gezielt variieren. Sinnvoll kann eine Reihe mit mehreren definierten Spalten sein, während Werkstoffe, Reinigung, Lotposition und Ofenzyklus gleich bleiben. Nur so lässt sich erkennen, ob eine beobachtete Änderung tatsächlich mit der Fuge zusammenhängt. Die Muster werden vor dem Prozess gemessen und eindeutig gekennzeichnet.
Nach dem Löten werden die Ergebnisse mit dem vereinbarten Prüfplan bewertet. Ein sichtbarer Lotrand beweist keine vollständige Füllung. Ein Schliff kann die örtliche Fuge zeigen, erfasst aber nur den untersuchten Schnitt. Eine Dichtheitsprüfung beantwortet die Dichtheitsfrage, jedoch nicht automatisch jede Festigkeits- oder Ermüdungsfrage. Für die spätere Anwendung kann deshalb eine Kombination verschiedener Nachweise erforderlich sein.
Nickellote verlangen eine besondere Werkstoffbewertung
Bei bestimmten Nickelloten können Fugenbreite und Diffusionsbedingungen die Ausbildung spröder Phasen beeinflussen. Eine pauschale Regel „mehr Lot macht die Verbindung sicherer“ wäre hier irreführend. Die zulässige Fuge hängt von Lotzusammensetzung, Grundwerkstoff und dem gewählten Temperatur-Zeit-Verlauf ab. Eine belastbare Auslegung sollte diese Wechselwirkung anhand passender Proben berücksichtigen.
Die Fachorganisation TWI beschreibt dafür eine Prüfung mit veränderlichem Fügespalt bei Nickelloten. Die dortige Methode ist ein fachlicher Hinweis für qualifizierte Prozessentwicklung und keine universelle Produktionsanweisung für andere Lotsysteme.
Was wird nach dem Versuch festgeschrieben?
Nach erfolgreicher Bewertung gehören Spaltdefinition, Maßtoleranzen, Oberflächenzustand, Reinigungsablauf, Lotform, Lotmenge, Montageorientierung und Prüfmerkmale in die freigegebenen Unterlagen. Die bloße Speicherung des Ofenprogramms reicht nicht aus. Ein späterer Werkstoff- oder Lotwechsel muss gegen diese Freigabe geprüft werden.
Für die Abstimmung mit dem Lohnlötbetrieb helfen eine Schnittdarstellung und markierte Fügeflächen. Darin sollte erkennbar sein, wo das Lot eingebracht wird, wie die Teile gehalten werden und welche Endmaße erhalten bleiben müssen. So lässt sich ein Fugenproblem oft vor der ersten Serie vermeiden.
Lötaufgabe im Hochvakuum prüfen
Werkstoffpaarung, Fügezone, Abmessungen und Stückzahl sind die wichtigsten Startdaten.