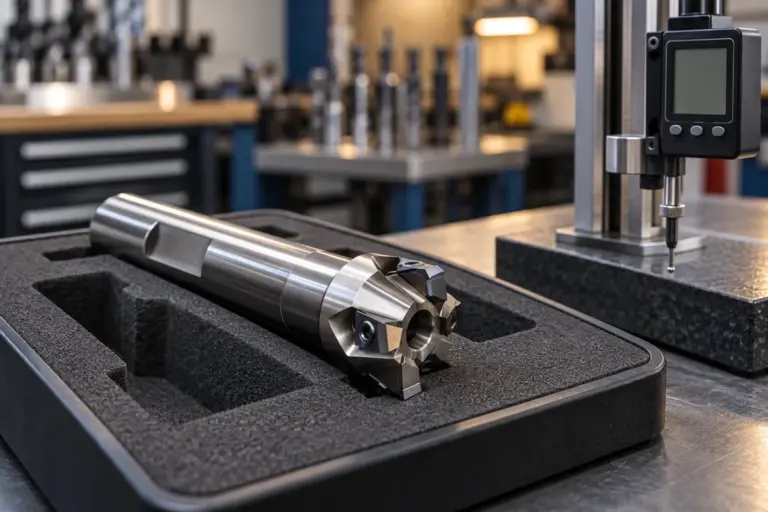
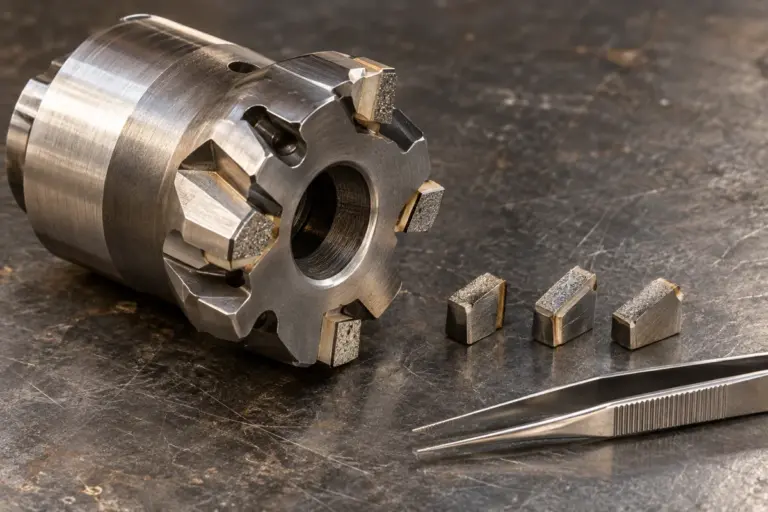
Wann lohnt es sich, ein PKD-Werkzeug nachschleifen zu lassen?
· joern
Eine verschlissene PKD-Schneide ist noch kein Grund, das ganze Werkzeug zu ersetzen. Ist der Grundkörper intakt und genügend Schneidstoff übrig, kann sich ein Nachschliff lohnen. Die entscheidende Rechnung lautet: Was kostet die nächste nutzbare Standzeit einschließlich Service, Transport und erneutem Einrichten?
Mehr zum Thema: Nachschleifservice für PKD, CBN und CVD und PKD-Werkzeuge.
Wann lohnt sich das Nachschleifen eines PKD-Werkzeugs?
Es lohnt sich vor allem dann, wenn die Schneiden regulär verschlissen sind und die Wiederaufbereitung die ursprüngliche Funktion zuverlässig wiederherstellen kann. Die wirtschaftliche Betrachtung sollte nicht nur Werkzeugpreis und Servicepreis vergleichen, sondern Standzeit, Zahl möglicher Servicezyklen, Maschinenstillstand und mögliche Maßkorrekturen berücksichtigen.
Hochwertiger Grundkörper
Je größer der Anteil des Werkzeugwerts, der im Grundkörper, in der Aufnahme, in Führungsleisten oder in einer komplexen Konstruktion steckt, desto interessanter ist die Wiederverwendung. Bei einem aufwendig gefertigten Sonderwerkzeug wäre es wirtschaftlich unlogisch, den gesamten Werkzeugkörper wegen normalem Schneidenverschleiß zu ersetzen.
Wiederkehrende Serien
In Serienfertigungen lässt sich ein fester Werkzeugkreislauf aufbauen: Werkzeuge in der Maschine, Reservewerkzeuge und Werkzeuge im Service. Dadurch werden Standzeiten planbar und die Zahl der notwendigen Neuwerkzeuge kann sinken.
Mehrschneidige Werkzeuge
Bei Fräsern, Bohrern, Reibwerkzeugen oder Kombinationen mit mehreren PKD-Schneiden steigt der Werkzeugwert. Eine präzise Wiederaufbereitung kann hier besonders interessant sein, sofern Rundlauf, Schneidenlage und Geometrie nach dem Service wieder sicher hergestellt werden.
Welche Verschleißbilder eignen sich gut für einen Nachschliff?
Gleichmäßiger, planbarer Verschleiß ist günstiger als ein massiver Ausbruch. Je früher ein Werkzeug aus dem Prozess genommen wird, bevor größere Schäden entstehen, desto größer ist die Chance auf einen einfachen und wirtschaftlichen Nachschliff.
Gleichmäßiger Freiflächenverschleiß
Wenn die Schneidkante über die Laufzeit langsam verschleißt und die Qualitätsgrenze reproduzierbar erreicht wird, ist das ein idealer Ausgangspunkt für einen geplanten Servicezyklus. Die Schneide kann gezielt bis zum definierten Verschleißzustand genutzt und anschließend wiederhergestellt werden.
Nachlassende Oberflächenqualität
Rauheit, Riefen, Grat oder ein veränderter Glanz können den Servicezeitpunkt markieren, auch wenn die Schneide optisch noch nicht stark beschädigt ist. Wichtig ist, dass die Qualitätsverschlechterung tatsächlich mit dem Werkzeugverschleiß zusammenhängt und nicht beispielsweise mit Rundlauf, Spanbildung oder einer veränderten Werkstoffcharge.
Maßdrift bei ansonsten stabilem Prozess
Wenn Maße im Verlauf der Standzeit reproduzierbar wandern, kann der Verschleiß eine definierte Wechselgrenze liefern. Ein Nachschliff kann die Geometrie wiederherstellen; anschließend müssen je nach Werkzeug neue Einstell- oder Korrekturwerte berücksichtigt werden.
Wann reicht Nachschleifen nicht mehr aus?
Ein Nachschliff reicht nicht, wenn zu viel Schneidstoff verloren gegangen ist oder Schäden tiefer in die Bestückung reichen. Dann muss geprüft werden, ob eine Reparatur oder Neubestückung wirtschaftlicher und technisch sicherer ist. Ist die Standzeit zusätzlich ungewöhnlich kurz oder stark schwankend, sollte zuerst die Ursache geklärt werden; der Beitrag PKD-Werkzeug mit zu kurzer Standzeit zeigt die wichtigsten Diagnosepunkte.
Große Schneidenausbrüche
Ein großer Ausbruch kann so viel PKD-Material entfernen, dass die ursprüngliche Schneidenlage durch einfaches Nachschleifen nicht mehr erreichbar ist. Je nach Werkzeug kann die betroffene Schneide neu bestückt werden.
Beschädigter Werkzeugkörper
Risse, Verformungen, beschädigte Aufnahmen oder starke Kollisionsspuren am Grundkörper sind ein anderes Problem als normaler Schneidenverschleiß. Vor einer Wiederaufbereitung muss geklärt werden, ob der Körper noch sicher und präzise eingesetzt werden kann.
Zu wenig Schneidstoffreserve
Jeder Nachschliff entfernt Material. Irgendwann ist die geometrisch nutzbare Reserve erschöpft. Wie viele Zyklen möglich sind, hängt deshalb von Bestückungsgröße, Geometrie und Verschleißzustand ab und kann nicht pauschal mit einer festen Zahl beantwortet werden.
Wie verändert ein Nachschliff das Werkzeugmaß?
Materialabtrag verändert je nach Werkzeug die wirksame Schneidenposition. Bei einer einfachen Wendeschneidplatte kann die Korrektur überschaubar sein; bei komplexen Konturwerkzeugen können Durchmesser, Stufen oder Profilmaße betroffen sein. Deshalb gehören Maßbezug und Einstelldaten in die Serviceplanung.
Beim Nachschliff müssen auch die funktionsrelevanten Maße stimmen. Entscheidend ist, welche Geometrie, Schneidenlage und Toleranz nach der Bearbeitung erreicht werden müssen. Bei wiederkehrenden Servicezyklen ist eine dokumentierte Werkzeughistorie hilfreich.
Wie berechnet man, ob Nachschleifen wirtschaftlicher als Neukauf ist?
Vergleichen Sie die Kosten je Gutteil. Der Service ist wirtschaftlich interessant, wenn seine Gesamtkosten im Verhältnis zur danach nutzbaren Standzeit günstiger sind als ein neues Werkzeug. Die Standzeit muss dabei in derselben Einheit gemessen werden, beispielsweise als Zahl maßhaltiger Bauteile.
Werkzeugkosten je Gutteil = Kosten des Werkzeugzyklus ÷ Gutteile dieses Zyklus. Zum Servicezyklus gehören auch Transport, erforderliche Reparatur, Prüfung und gegebenenfalls das erneute Einbringen einer Spanleitstufe.
Beispielrechnung mit frei gewählten Werten
Die folgenden Beträge sind ein Rechenbeispiel und keine Preis- oder Leistungsangaben:
| Variante | Kosten | Nutzbare Gutteile | Werkzeugkosten je Gutteil |
|---|---|---|---|
| Neues Werkzeug | 300 Euro | 1.000 | 0,30 Euro |
| Vorhandenes Werkzeug nachschleifen, einschließlich Nebenkosten | 90 Euro | 600 | 0,15 Euro |
In diesem Beispiel reicht bereits eine Standzeit von 300 Gutteilen nach dem Service, um dieselben Werkzeugkosten je Gutteil wie beim Neukauf zu erreichen: 90 Euro ÷ 300 Gutteile = 0,30 Euro. Oberhalb von 300 Gutteilen ist der Service bei diesen Annahmen günstiger.
Vergleichsstandzeit für den Service = Servicegesamtkosten ÷ Neupreis × Standzeit des neuen Werkzeugs.
Diese Rechnung betrachtet die Werkzeugkosten. Zusätzliche Wechselzeiten, unterschiedliche Taktzeiten, Ausschuss und Maschinenstillstand müssen berücksichtigt werden, wenn sie zwischen den Varianten abweichen. Der Vergleich ist nur belastbar, wenn beide Varianten dieselben Anforderungen an Maß und Oberfläche erfüllen.
Welche Werte sollte der Betrieb dokumentieren?
- Neupreis und vollständige Servicekosten
- Gutteile bis zum Wechsel bei neuem und nachgeschliffenem Werkzeug
- verbleibende Reserve und realistisch mögliche weitere Servicezyklen
- Wechsel- und Einstellzeiten
- Transport- und Durchlaufzeit sowie notwendiger Reservebestand
- Ausschuss und Nacharbeit
Muss die Standzeit nach dem Nachschleifen immer genauso hoch sein wie beim Neuwerkzeug?
Nein, eine pauschale Garantie wäre unseriös. Bei fachgerechter Wiederaufbereitung kann die Leistungsfähigkeit sehr hoch bleiben, aber Werkzeuggeometrie, verbleibende Bestückung, Zahl der bisherigen Nachschliffe und der aktuelle Prozess beeinflussen das Ergebnis. Entscheidend ist, dass die wiederhergestellte Geometrie zur Anwendung passt.
Wenn die Standzeit nach einem Nachschliff deutlich einbricht, sollte nicht automatisch der Service verantwortlich gemacht werden. Prüfen Sie auch Werkstoffcharge, Maschine, Schnittdaten, Spannung und die tatsächliche Schneidenlage.
Kann man Fremdfabrikate nachschleifen lassen?
Grundsätzlich können auch PKD-Werkzeuge anderer Hersteller geprüft werden. Wichtig sind Werkzeugaufbau, vorhandene Geometrie und die Möglichkeit, Schneidenlage und Toleranzen zu reproduzieren. Bei Sonderwerkzeugen helfen Zeichnung, Einstellblatt, Werkzeugnummer und Fotos.
Wie organisiert man einen Nachschleifkreislauf in der Serie?
Für wiederkehrende Serien ist ein definierter Umlauf sinnvoll. Legen Sie fest, wie viele Werkzeuge gleichzeitig in Produktion, Reserve und Service sein müssen. Der Wechsel sollte an einem reproduzierbaren Kriterium erfolgen – beispielsweise Stückzahl, Bearbeitungszeit, Oberflächenwert oder Maßdrift.
Werkzeuge eindeutig kennzeichnen
Eine eindeutige Werkzeugnummer verhindert, dass verschiedene Servicezustände vermischt werden. So lässt sich erkennen, wie oft ein Werkzeug bereits bearbeitet wurde und welche Standzeit jeder Zyklus erreicht hat.
Standzeit nach jedem Zyklus dokumentieren
Wenn ein Werkzeug nach dem ersten, zweiten und dritten Nachschliff deutlich unterschiedliche Ergebnisse zeigt, wird sichtbar, wann der wirtschaftliche Grenzpunkt erreicht ist. Diese Daten sind wertvoller als eine pauschale Aussage zur maximalen Nachschliffzahl.
Service nicht erst beim Ausfall starten
Ein geplanter Wechsel reduziert das Risiko großer Ausbrüche. Das schützt den Grundkörper und erleichtert eine reproduzierbare Wiederaufbereitung.
Welche Angaben reichen für eine erste Nachschleifprüfung?
Für den Start genügen Werkzeugart, Schneidstoff, Hersteller beziehungsweise interne Bezeichnung, Stückzahl und ein Foto des Zustands. Bei Sonderwerkzeugen sollten Zeichnung oder Einstelldaten ergänzt werden. Wenn das Werkzeug noch im Prozess läuft, helfen aktuelle Standzeit und das Kriterium, an dem die Qualität schlechter wird.
Sie möchten wissen, ob sich Ihr PKD-Werkzeug noch nachschleifen lässt? Senden Sie Fotos, Werkzeugbezeichnung und Menge. Wir prüfen, ob Nachschleifen, Reparatur, Neubestückung oder ein Neuwerkzeug technisch und wirtschaftlich sinnvoller erscheint.
Wie kontrolliert man die Qualität nach dem Nachschleifen?
Die Schneide muss nicht nur wieder scharf sein, sondern zur ursprünglichen Funktion passen. Je nach Werkzeug werden Radius, Kontur, Schneidenlage, Freiwinkel und relevante Maße geprüft. Bei Serienwerkzeugen sollte außerdem dokumentiert werden, welche Korrektur nach dem Wiedereinsetzen notwendig ist.
Für den praktischen Vergleich ist die erste Standzeit nach dem Service wichtig. Oberfläche, Maßhaltigkeit und Ausfallart sollten mit dem Neuzustand beziehungsweise dem vorherigen Servicezyklus verglichen werden.
Nachschleifbarkeit prüfen
Werkzeug, Zustand und Menge reichen für eine erste Einordnung. Fotos helfen besonders.