Woran erkennt man, dass ein PKD-Werkzeug nachgeschliffen werden sollte?
· joern
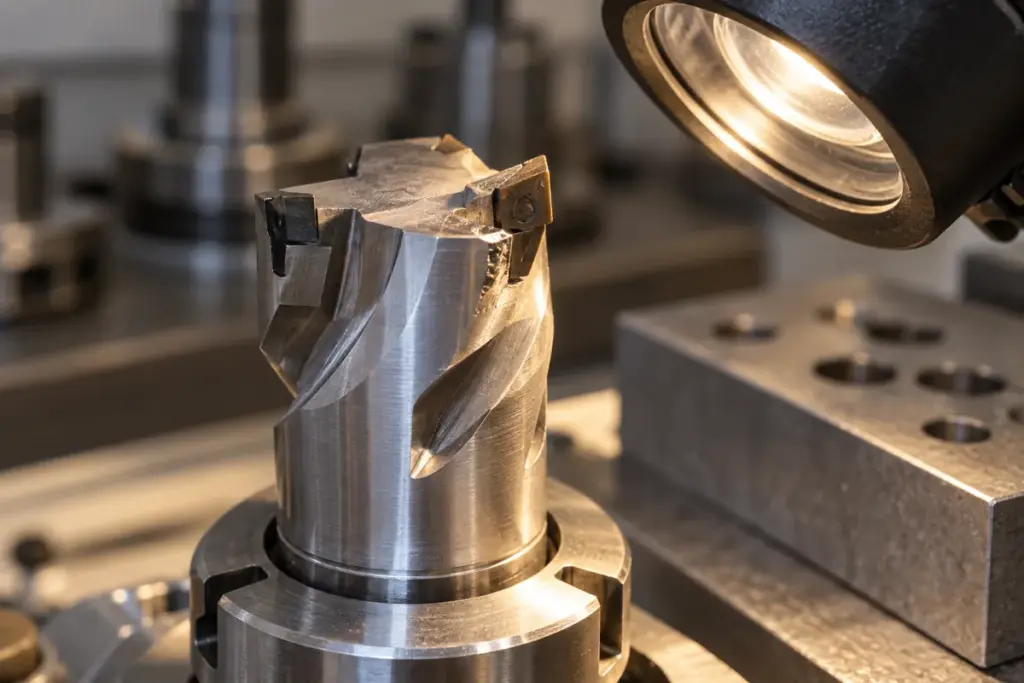
Warten Sie bei einem PKD-Werkzeug auf den ersten großen Ausbruch, geht oft unnötig viel Schneidstoffreserve verloren. Der bessere Wechselpunkt liegt dort, wo Oberfläche, Maß oder Grat die vereinbarte Grenze erreichen. Diese Grenze muss zum Bauteil passen; eine feste Teilezahl allein reicht dafür selten aus.
Mehr zum Thema: Nachschleifservice und Wann lohnt sich das Nachschleifen eines PKD-Werkzeugs?.
Woran erkennt man den richtigen Nachschleifzeitpunkt?
Der richtige Zeitpunkt ist erreicht, wenn der Verschleiß klar messbar wird, die Schneide aber noch ohne unverhältnismäßigen Materialabtrag wiederhergestellt werden kann. Je früher ein Unternehmen sein eigenes Wechselkriterium definiert, desto planbarer werden Standzeit und Servicekosten.
1. Die Oberflächenqualität verschlechtert sich reproduzierbar
Wenn Rauheit, Glanz oder Riefenbildung ab einer ähnlichen Stückzahl immer wieder schlechter werden, ist das ein starkes Signal. Die Schneide muss dafür nicht sichtbar zerstört sein. Bei Feinbearbeitung ist die Qualitätsgrenze oft früher erreicht als die mechanische Verschleißgrenze.
2. Das Maß driftet zunehmend
Verschleiß verändert die wirksame Schneidenposition. Wenn im Verlauf der Serie immer größere Werkzeugkorrekturen notwendig werden, kann ein geplanter Wechsel vor dem Toleranzverlust sinnvoll sein. Wichtig ist, thermische Maschineneinflüsse von echtem Schneidenverschleiß zu unterscheiden.
3. Der Freiflächenverschleiß wird sichtbar
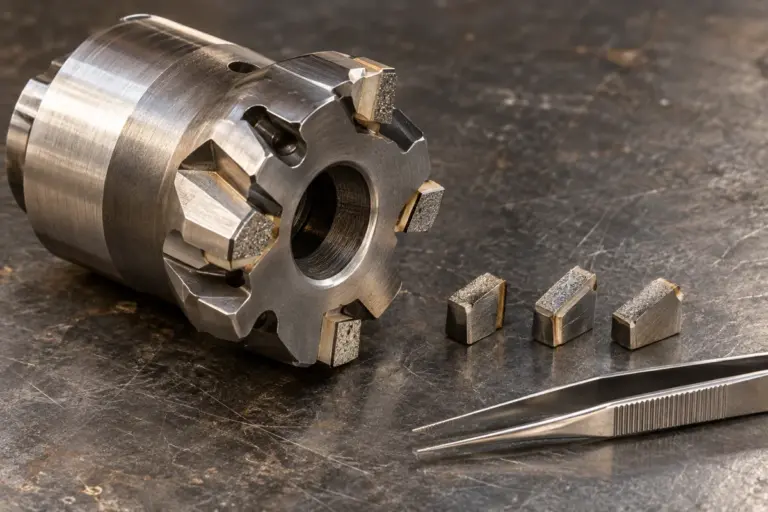
Gleichmäßiger Freiflächenverschleiß ist meist günstiger für die Wiederaufbereitung als große Ausbrüche. Wird der Verschleiß regelmäßig dokumentiert, lässt sich eine sinnvolle Grenze festlegen, bei der das Werkzeug in den Service geht.
4. Mikroausbrüche beginnen
Kleine Ausbrüche sollten nicht ignoriert werden. Sie können sich vergrößern und den notwendigen Materialabtrag beim Nachschleifen erhöhen. Gleichzeitig sollte die Ursache geprüft werden, denn wiederkehrende Mikroausbrüche können auf Vibration, Schnittunterbrechung oder eine zu empfindliche Geometrie hinweisen.
5. Die Standzeit sinkt schrittweise
Wenn ein Werkzeug über mehrere Zyklen früher seine Qualitätsgrenze erreicht, sollte geprüft werden, ob Schneidstoffreserve, Geometrie und Prozess unverändert sind. Ein einzelner Ausreißer ist weniger aussagekräftig als ein klarer Trend.
6. Schnittkräfte oder Spindellast steigen
Verschlissene Schneiden können höhere Kräfte erzeugen. In Prozessen mit gut dokumentierter Spindellast kann ein wiederkehrender Anstieg als zusätzlicher Wechselindikator dienen. Er ersetzt jedoch nicht die Kontrolle von Oberfläche und Verschleißbild.
7. Gratbildung nimmt zu
Bei bestimmten Werkstoffen und Geometrien kann zunehmender Grat auf nachlassende Schneidenschärfe hinweisen. Prüfen Sie gleichzeitig, ob Werkstoffzustand, Vorschub oder Spannung unverändert sind.
8. Spanform oder Spanrichtung verändert sich
Verschleiß kann die wirksame Geometrie einer Spanleitstufe oder Spanfläche verändern. Wenn ein früher stabiler Spanbruch verloren geht, kann ein Service notwendig sein. Bei ausgeprägten Spanproblemen sollte zusätzlich die Spanleitgeometrie geprüft werden.
Sollte man bis zum ersten Ausbruch warten?
Nein. Ein Ausbruch ist kein ideales Wechselkriterium, weil er zufällig groß sein kann und mehr Schneidstoff zerstört als ein geplanter Nachschliff benötigt hätte. Wer regelmäßig bis zum Bruch produziert, riskiert höhere Reparaturkosten und weniger mögliche Servicezyklen.
Eine bessere Strategie ist, den Werkzeugwechsel an einer reproduzierbaren Größe festzumachen: Stückzahl, Bearbeitungszeit, Oberflächenwert, Maßkorrektur oder definierter Verschleißzustand.
Wie kontrolliert man PKD-Verschleiß sinnvoll?
Für die Praxis genügt oft eine einfache, konsequente Dokumentation. Wichtig ist, dass Fotos und Messwerte vergleichbar sind.
Schneiden immer an derselben Position fotografieren
Bei mehrschneidigen Werkzeugen sollte dokumentiert werden, welche Schneide an welcher Position sitzt. Sonst lässt sich nicht erkennen, ob immer dieselbe Schneide überlastet wird.
Standzeit nicht nur in Stückzahl erfassen
Bei wechselnden Bearbeitungszeiten ist Minutenstandzeit oft aussagekräftiger. Idealerweise werden Stückzahl und reale Schnittzeit gemeinsam gespeichert.
Qualitätsgrenze dokumentieren
Notieren Sie, warum das Werkzeug gewechselt wurde: Oberfläche, Maß, Grat, Spanproblem, sichtbarer Verschleiß oder Bruch. So bleibt der Wechselgrund auch beim nächsten Service nachvollziehbar.
Was ist der Unterschied zwischen normalem Verschleiß und Prozessproblem?
Normaler Verschleiß entwickelt sich meist allmählich und reproduzierbar. Prozessprobleme zeigen häufig plötzliche Ausbrüche, stark schwankende Standzeiten oder deutliche Unterschiede zwischen einzelnen Schneiden.
Wenn eine Schneide nach wenigen Teilen stark beschädigt ist, sollte nicht einfach nachgeschliffen und weiterproduziert werden. Zuerst müssen Rundlauf, Spannung, Schnittdaten und Werkstoff geprüft werden. Der Beitrag PKD-Werkzeug mit zu kurzer Standzeit hilft bei dieser Diagnose.
Wie viel Verschleiß darf vor dem Nachschleifen vorhanden sein?
Eine allgemeingültige Millimetergrenze gibt es nicht. Sie hängt von Bestückungsgröße, Schneidengeometrie, Werkzeugtoleranz und dem notwendigen Materialabtrag ab. Bei einer kleinen PKD-Schneide kann derselbe Verschleiß kritischer sein als bei einer großzügig ausgelegten Bestückung.
Für wiederkehrende Werkzeuge ist es sinnvoll, nach den ersten Servicezyklen eine betriebsinterne Grenze festzulegen, die nachweislich gute Wiederaufbereitung ermöglicht.
Wie verändert Nachschleifen die Werkzeuggeometrie?
Beim Nachschleifen wird Material entfernt. Abhängig von der Konstruktion verändern sich dadurch Schneidenlage, Durchmesser, Kontur oder Einstellmaß. Diese Änderung muss entweder konstruktiv berücksichtigt oder in der Maschine korrigiert werden.
Bei Präzisionswerkzeugen ist deshalb nicht nur die Schneidenschärfe wichtig, sondern die reproduzierbare Wiederherstellung der relevanten Maße.
Wann ist Reparatur statt Nachschleifen notwendig?
Wenn die Schneide zu stark ausgebrochen ist, die PKD-Bestückung beschädigt wurde oder nicht mehr genügend Material vorhanden ist, kann Reparatur oder Neubestückung sinnvoller sein. Der Grundkörper wird dann geprüft und die betroffene Schneide gegebenenfalls ersetzt.
Kann ein zu früher Nachschliff unwirtschaftlich sein?
Ja. Wenn ein Werkzeug deutlich vor seiner sinnvollen Qualitätsgrenze in den Service geht, wird nutzbare Standzeit verschenkt. Ziel ist deshalb nicht „so früh wie möglich“, sondern ein kontrollierter Zeitpunkt zwischen wirtschaftlicher Nutzung und vermeidbarem Schaden.
Die optimale Grenze lässt sich nur aus Prozessdaten ableiten. Bei hohen Stückzahlen lohnt es sich, die ersten Werkzeugzyklen gezielt auszuwerten.
Wie baut man einen sicheren Nachschleifkreislauf auf?
Ein funktionierender Kreislauf benötigt eindeutige Werkzeugnummern, dokumentierte Servicezyklen und ausreichend Reserve. Dadurch können Werkzeuge planmäßig aus der Produktion genommen werden, ohne Maschinenstillstand zu verursachen.
- Werkzeug eindeutig kennzeichnen.
- Startzustand und Einstelldaten dokumentieren.
- Standzeit und Wechselgrund erfassen.
- Werkzeug vor großen Ausbrüchen in den Service geben.
- Nachschliff und geänderte Maße dokumentieren.
- Standzeit des nächsten Zyklus vergleichen.
Welche Fehler verkürzen die Zahl möglicher Nachschliffe?
Am häufigsten schaden zu später Wechsel, große Ausbrüche, Kollisionen und unkontrollierte Eigenbearbeitung der Schneiden. Auch falsche Lagerung kann empfindliche Schneiden beschädigen.
Werkzeuge sollten so transportiert werden, dass Schneiden nicht gegeneinanderschlagen. Besonders bei mehreren Werkzeugen in einer Transportbox ist eine sichere Fixierung wichtig.
Welche Angaben helfen bei der Nachschleifprüfung?
- Werkzeugtyp und Hersteller
- PKD-Sorte, soweit bekannt
- Werkzeugnummer
- aktuelle Standzeit
- Wechselgrund
- Fotos der Schneiden
- Zeichnung oder Einstelldaten bei Sonderwerkzeugen
- Zahl bisheriger Nachschliffe, soweit bekannt
Wann sollte man das Werkzeug einsenden?
Wenn der Prozess eine reproduzierbare Qualitätsgrenze erreicht oder beginnende Ausbrüche sichtbar werden, ist eine Prüfung sinnvoll. Je früher ein regelmäßiger Servicezustand definiert wird, desto besser lässt sich der Werkzeugkreislauf planen.
Sie sind unsicher, ob Ihr PKD-Werkzeug schon in den Service sollte? Senden Sie Fotos der Schneide, Werkzeugbezeichnung und aktuelle Standzeit. Daraus lässt sich meist schnell erkennen, ob ein Nachschliff sinnvoll ist oder zunächst ein Prozessproblem geprüft werden sollte.
Welche Kennzahlen sollte man über mehrere Servicezyklen vergleichen?
- Teile oder Bearbeitungszeit bis zum Wechsel
- Oberflächenwert oder definierte Qualitätsgrenze
- notwendige Maßkorrekturen
- Art des Verschleißbildes
- Nachschleifabtrag beziehungsweise Serviceart
- Standzeit nach dem Nachschliff
- Zahl bisheriger Servicezyklen
So wird sichtbar, ob ein Werkzeug nach mehreren Nachschliffen weiterhin stabil läuft oder ob die Wirtschaftlichkeit langsam sinkt.
Wann sollte man den Wechselzeitpunkt neu festlegen?
Wenn Werkstoff, Schnittdaten, Geometrie oder Bearbeitungsfolge verändert werden. Der bisherige Intervallwert ist dann nur noch eine Referenz. Nach einigen neuen Zyklen sollte geprüft werden, ob die Verschleißentwicklung weiterhin gleich verläuft.
Nachschleifbarkeit prüfen
Werkzeug, Zustand und Menge reichen für eine erste Einordnung. Fotos helfen besonders.