Aufbauschneide beim Aluminiumdrehen: Ursachen und Gegenmaßnahmen
· joern
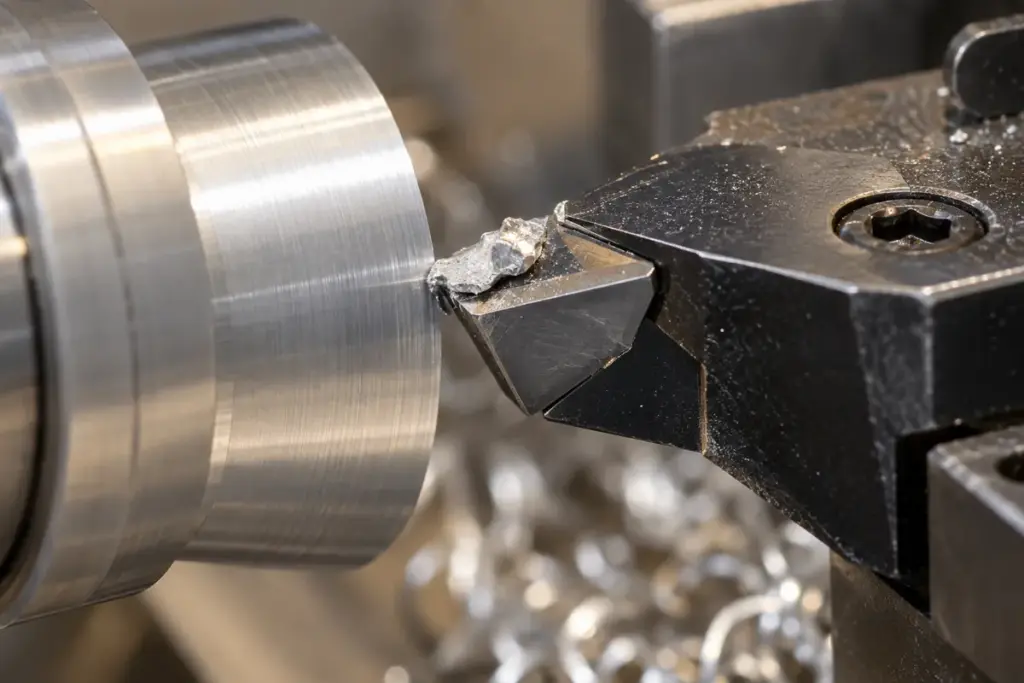
Aluminium haftet an der Schneide, löst sich wieder und hinterlässt eine unruhige Oberfläche. Das ist typisch für Aufbauschneide. Wer nur die Platte wechselt, beseitigt das Problem oft vorübergehend. Für eine dauerhafte Lösung müssen Schneidenzustand, Schnittbedingungen und Schmierung zusammen betrachtet werden.
Mehr zum Thema: Werkzeugprobleme.
Wie entsteht eine Aufbauschneide?
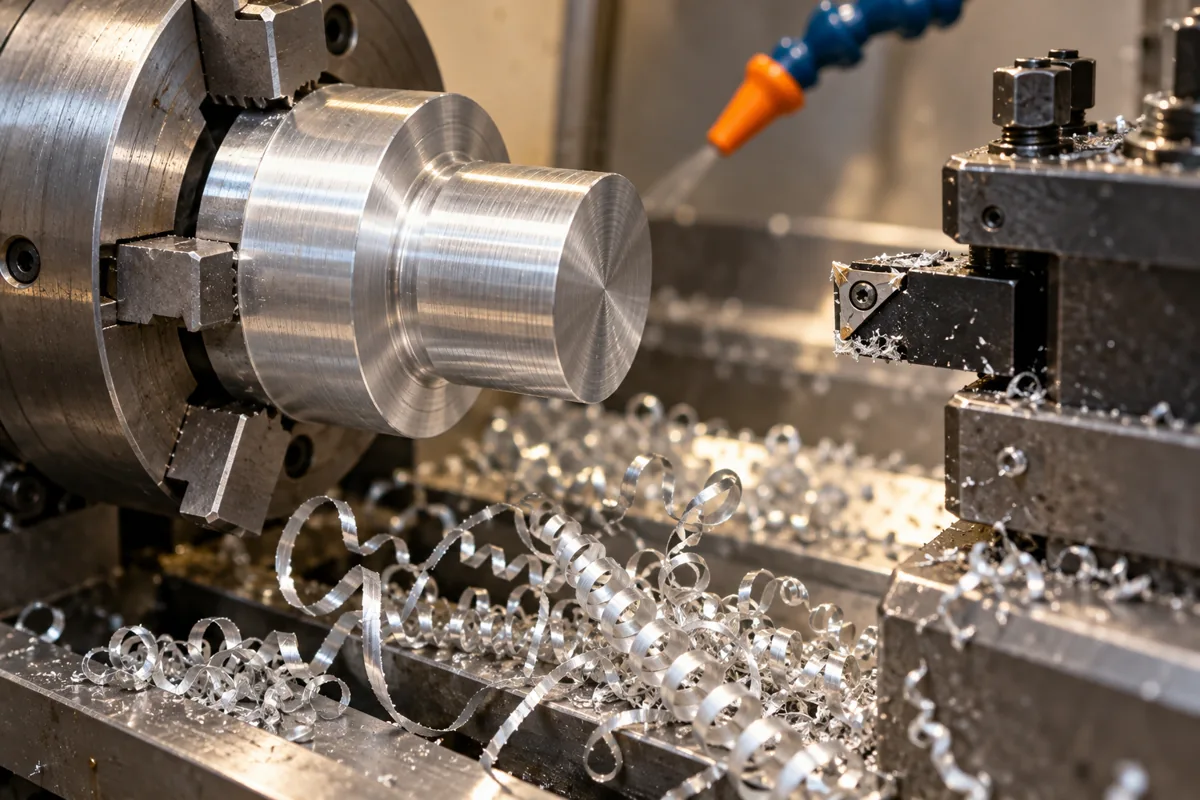
Werkstückmaterial haftet unter Druck und Temperatur an der Werkzeugkante an. Es bildet eine temporäre Schicht, die selbst am Schnitt beteiligt ist.
Diese Schicht kann wachsen und sich plötzlich wieder ablösen. Genau dadurch wird der Prozess instabil.
Wie erkennt man Aufbauschneide an der Oberfläche?
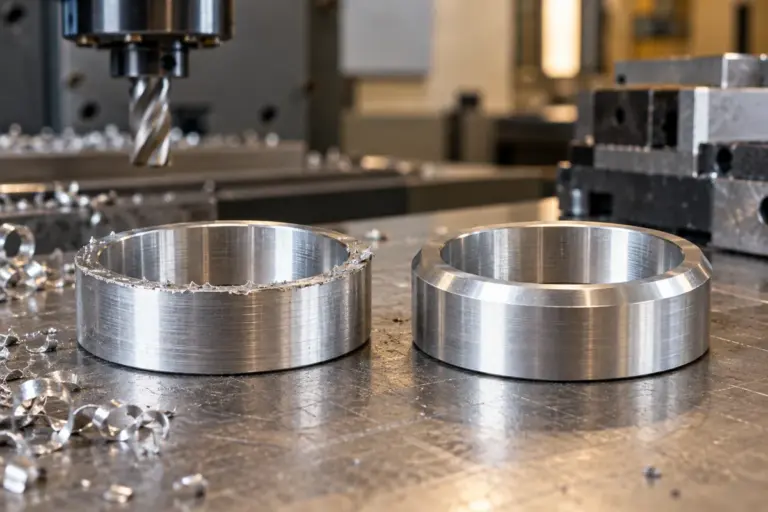
Typisch sind wechselnde Riefen, Schmierstellen und eine Oberfläche, die nicht bei jedem Bauteil identisch aussieht. Häufig treten zusätzlich Grat oder einzelne Kratzer auf.
Der Beitrag Riefen beim Drehen von Aluminium zeigt die Abgrenzung zu anderen Ursachen.
Wie sieht die Schneide selbst aus?
Auf der Span- oder Schneidenfläche sind metallische Anhaftungen sichtbar. Unter Vergrößerung lässt sich oft erkennen, dass die eigentliche Schneidkante teilweise überdeckt ist.
Wichtig ist die Kontrolle direkt nach dem Prozess, bevor sich Material beim Handling löst.
Welche Rolle spielt die Schnittgeschwindigkeit?
Sie beeinflusst Temperatur und Kontaktbedingungen zwischen Span und Werkzeug. In bestimmten Bereichen können Anhaftungen besonders stark auftreten.
Eine Änderung sollte kontrolliert erfolgen und zusammen mit Oberfläche und Spanbild bewertet werden.
Warum kann zu kleiner Vorschub problematisch sein?
Wenn die Spanungsdicke sehr klein wird, steigt der Anteil von Reiben und Pflügen. Dadurch können ungünstige Kontaktbedingungen entstehen.
Der richtige Vorschub hängt von Schneidenradius, Werkstoff und Oberflächenziel ab.
Wie hilft eine scharfe Schneidkante?
Sie reduziert den verdrängenden Anteil und kann die Materialtrennung verbessern. Bei Aluminium ist eine sauber definierte, glatte Schneide häufig wichtig.
Eine zu stark verrundete oder verschlissene Kante erhöht die Tendenz zum Schmieren.
Kann eine verschlissene PKD-Schneide Aufbauschneide fördern?
Ja. Mit zunehmendem Verschleiß verändern sich Reibung und wirksame Geometrie. Eine Schneide, die zunächst stabil lief, kann später stärker zu Anhaftungen neigen.
Der Nachschleifzeitpunkt sollte deshalb nicht erst beim sichtbaren Ausbruch liegen.
Welche Rolle spielt Kühlschmierstoff oder MMS?
Schmierung kann die Reibung zwischen Span und Werkzeug reduzieren und damit Anhaftungen beeinflussen. Entscheidend ist, dass das Medium die Schneidzone tatsächlich erreicht.
Schwankende Versorgung oder falsch ausgerichtete Düsen können einen zuvor stabilen Prozess verändern.
Wie beeinflusst die Aluminiumlegierung das Problem?
Legierungen unterscheiden sich deutlich in Festigkeit, Siliziumanteil und Anhaftungsverhalten. Die Angabe „Aluminium“ reicht deshalb für eine technische Diagnose nicht aus.
Auch Wärmebehandlungszustand und Gussstruktur können relevant sein.
Kann Spanführung Aufbauschneide indirekt verstärken?
Ja, wenn Späne ungünstig über Schneide und Werkstück laufen oder sich Wärme lokal staut. Lange Späne können außerdem die Oberfläche zusätzlich beschädigen.
Bei solchen Problemen kann eine angepasste Spanleitgeometrie sinnvoll sein.
Wie unterscheidet man Aufbauschneide von Mikroausbruch?
Aufbauschneide ist angelagertes Werkstückmaterial, Mikroausbruch ist verlorenes Schneidmaterial. Unter Vergrößerung lässt sich dieser Unterschied erkennen.
Beide Fehler können gleichzeitig auftreten, etwa wenn sich Anhaftungen lösen und die Schneidkante mechanisch belasten.
Welche Gegenmaßnahmen sollte man zuerst testen?
Schneide prüfen, Schmierung kontrollieren und Schnittdaten in kleinen, dokumentierten Schritten verändern.
- Schneide reinigen und unter Vergrößerung prüfen.
- Werkstoffcharge dokumentieren.
- Schmierstoffversorgung kontrollieren.
- Schnittgeschwindigkeit gezielt variieren.
- Vorschub prüfen.
- Spanform beobachten.
- Oberfläche nach jedem Schritt vergleichen.
Wann sollte die Werkzeuggeometrie geändert werden?
Wenn Prozess und Schmierung stabil sind, die Anhaftung aber reproduzierbar bestehen bleibt. Dann können Schneidenschärfe, Spanwinkel oder Spanleitgeometrie angepasst werden.
Die Änderung sollte immer an einem definierten Referenzzustand getestet werden.
Welche Daten helfen bei einer Diagnose?
Foto der Schneide direkt nach dem Schnitt, Werkstoff und reale Schnittdaten.
- Aluminiumlegierung
- Werkzeug/Schneidstoff
- Schnittgeschwindigkeit
- Vorschub
- Schnitttiefe
- Kühlung oder MMS
- Foto der Oberfläche
- Foto der Späne
Wann ist Nachschleifen sinnvoll?
Wenn die Anhaftung mit normalem Schneidenverschleiß zunimmt und die Schneide ausreichend Reserve besitzt. Bei ungewöhnlich früher Aufbauschneide sollte dagegen zuerst der Prozess geprüft werden.
Für parallel auftretenden Grat hilft Gratbildung bei Aluminium. Eine technische Diagnose kann über Werkzeugprobleme vorbereitet werden.
Werkzeugproblem technisch einordnen
Beschreiben Sie das Symptom. Unbekannte technische Werte dürfen offenbleiben.