Gratbildung bei Aluminium: Welche Rolle spielt die Schneidkante?
· joern
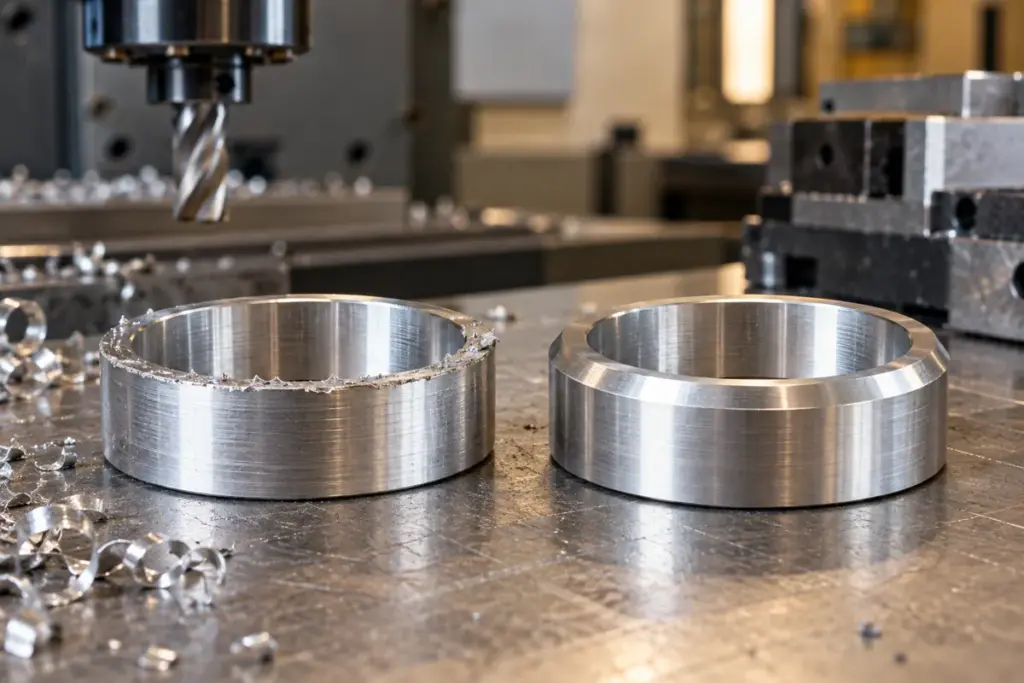
Der Grat am Aluminiumteil nimmt zu, obwohl das Programm unverändert läuft. Dann lohnt ein Blick auf Schneidenschärfe und Aufbauschneide. Entsteht der Grat dagegen von Anfang an an derselben Austrittskante, spielen auch Bauteilabstützung, Werkzeugweg und Schnittbedingungen eine Rolle.
Mehr zum Thema: Werkzeugprobleme.
Warum bildet Aluminium besonders leicht Grat?
Viele Aluminiumlegierungen sind duktil und können am Schneidenaustritt plastisch umgeformt werden. Statt sauber abzubrechen, wird Material über die Kante gedrückt.
Legierung, Wärmebehandlungszustand und Siliziumgehalt beeinflussen dieses Verhalten deutlich.
Welche Rolle spielt die Schneidenschärfe?
Eine scharfe Schneide trennt das Material mit geringerer plastischer Verformung. Mit zunehmendem Verschleiß verrundet die Kante und der Grat kann wachsen.
Bei PKD-Anwendungen ist eine definierte, saubere Schneidkante deshalb besonders wichtig.
Wie erkennt man verschleißbedingten Grat?
Wenn der Grat mit der Werkzeuglaufzeit zunimmt und nach einem Schneidenwechsel wieder deutlich kleiner wird. Dieses reproduzierbare Muster spricht stark für Verschleiß als Ursache.
Der Beitrag Woran erkennt man den richtigen PKD-Nachschleifzeitpunkt? zeigt weitere Indikatoren.
Kann eine neue Schneide trotzdem Grat erzeugen?
Ja, wenn Radius, Fase oder Geometrie für die konkrete Austrittssituation ungünstig sind. Eine sehr stabile Kante kann höhere Schnittkräfte erzeugen als eine schärfere Ausführung.
Auch eine neue Platte kann durch falsche Montage oder einen Span unter dem Sitz eine ungünstige Lage erhalten.
Wie beeinflusst die Bearbeitungsrichtung den Grat?
Grat entsteht besonders am Austritt der Schneide aus dem Werkstück. Wenn möglich, kann die Bearbeitungsrichtung so gewählt werden, dass kritische Sicht- oder Funktionskanten günstiger belastet werden.
Bei komplexen Konturen ist das nicht immer vollständig steuerbar, aber oft ein wichtiger Optimierungshebel.
Vorschub
Ein ungeeigneter Vorschub kann den Materialfluss an der Kante verstärken. Zu kleine Spanungsdicken erhöhen unter Umständen den Reib- und Pflügeanteil, während zu hohe Werte die mechanische Belastung steigern.
Optimierungen sollten kontrolliert und mit dokumentiertem Gratmaß durchgeführt werden.
Kann Aufbauschneide Grat verursachen?
Ja, weil sie die effektive Schneidengeometrie verändert. Anhaftendes Aluminium kann die Schneide stumpfer wirken lassen und sich anschließend unkontrolliert ablösen.
Häufig treten dann gleichzeitig wechselnde Oberfläche und Grat auf. Der Beitrag Aufbauschneide beim Aluminiumdrehen vertieft das Thema.
Schneidenradius
Er beeinflusst Kraftverteilung und Materialfluss. Ein größerer Radius kann Oberflächenvorteile bringen, erhöht aber in bestimmten Situationen die radiale Belastung und den verdrängenden Anteil.
Der optimale Radius hängt von Bearbeitung, Wandstärke und Stabilität ab.
Kann Werkstückspannung die Gratbildung verstärken?
Ja, besonders bei dünnwandigen oder elastischen Bauteilen. Wenn die Kante unter Schnittkraft ausweicht, verändert sich der reale Eingriff.
Nach dem Ausspannen kann sich das Bauteil zurückverformen und der Grat anders erscheinen als während der Bearbeitung.
Spanabfuhr
Zurücklaufende Späne können Kanten zusätzlich beschädigen oder Material aufschmieren. Lange Späne sollten deshalb nicht nur als Maschinenproblem betrachtet werden.
Bei PKD kann eine angepasste Spanleitgeometrie helfen, wenn die Spanführung tatsächlich Ursache ist.
Wie misst man Grat sinnvoll?
Mit einer wiederholbaren Definition statt rein optischer Bewertung. Höhe, Breite oder ein funktionaler Grenzwert sollten festgelegt werden.
Nur so lässt sich beurteilen, ob eine Werkzeugänderung tatsächlich verbessert hat.
Wann lohnt Nachschleifen?
Wenn die Gratentwicklung eindeutig mit normalem Schneidenverschleiß korreliert. Dann kann ein früherer geplanter Wechsel die Nacharbeit reduzieren.
Wiederkehrende große Ausbrüche sollten dagegen zuerst als Prozessproblem untersucht werden.
Wie sieht eine sinnvolle Diagnose-Reihenfolge aus?
Zuerst Schneide und Gratbild dokumentieren, dann die leicht prüfbaren Prozessgrößen kontrollieren.
- Grat an mehreren Teilen messen.
- Schneide unter Vergrößerung prüfen.
- Plattensitz und Rundlauf kontrollieren.
- Aufbauschneide und Spanform dokumentieren.
- Werkstückspannung prüfen.
- Vorschub und Schnittgeschwindigkeit einzeln variieren.
- Bearbeitungsrichtung bewerten.
Welche Daten helfen bei einer technischen Anfrage?
Foto der Gratkante, Werkstoff, Schneidengeometrie und reale Schnittdaten.
- Aluminiumlegierung
- Bearbeitungsart
- Werkzeug und Schneidenradius
- Vorschub
- Schnittgeschwindigkeit
- Standzeit bis zur Gratgrenze
- Grathöhe oder Qualitätsgrenze
- Foto von Schneide und Spänen
Wann ist eine geänderte Werkzeuggeometrie sinnvoll?
Wenn Schneide, Maschine und Spannung stabil sind, der Grat aber reproduzierbar aus der vorhandenen Geometrie entsteht. Dann kann eine schärfere Kante, anderer Radius oder angepasste Spanführung helfen.
Über Werkzeugprobleme lässt sich die Diagnose vorbereiten. Bei parallel auftretenden Riefen hilft außerdem Riefen beim Drehen von Aluminium.
Werkzeugproblem technisch einordnen
Beschreiben Sie das Symptom. Unbekannte technische Werte dürfen offenbleiben.