Riefen beim Drehen von Aluminium: Welche Werkzeugfehler sind typisch?
· joern
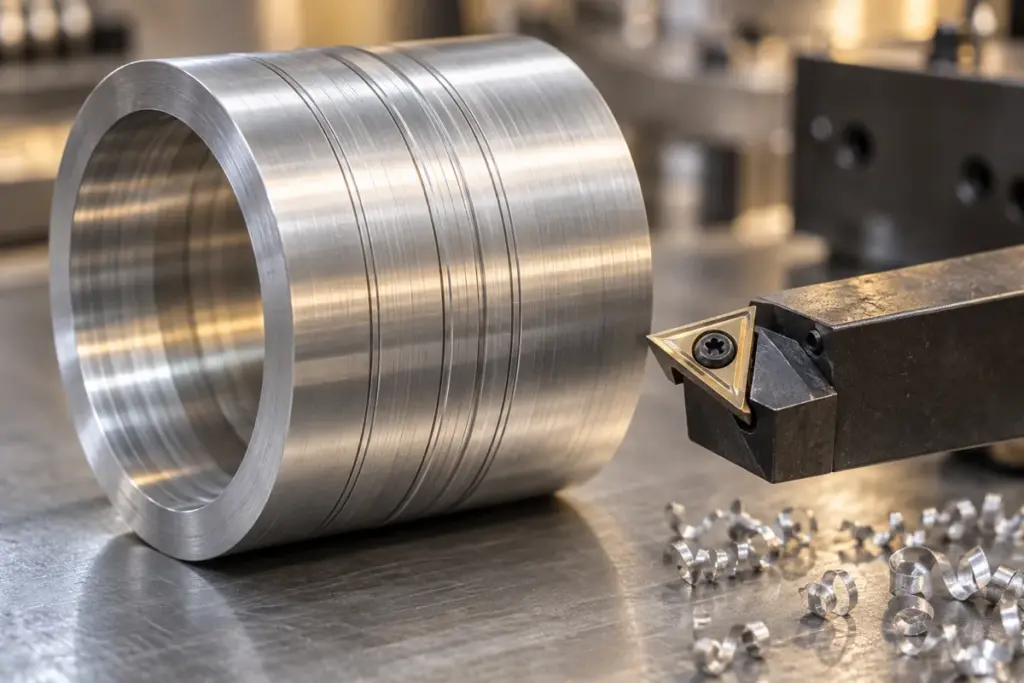
Regelmäßige Vorschubriefen und einzelne tiefe Kratzer sehen unterschiedlich aus – und führen bei der Fehlersuche in andere Richtungen. Fotografieren Sie die Aluminiumoberfläche deshalb vor dem nächsten Werkzeugwechsel. Prüfen Sie danach Kante, Spanverlauf und Aufnahme, statt mehrere Schnittwerte auf Verdacht zu ändern.
Mehr zum Thema: Werkzeugprobleme und PKD-Werkzeuge.
Was sagt das Riefenmuster über die Ursache aus?
Regelmäßige Riefen sprechen eher für Geometrie, Rundlauf oder periodische Bewegung; einzelne tiefe Kratzer eher für Späne oder lokale Schneidenschäden. Deshalb sollte die Oberfläche nicht nur als „schlecht“ beschrieben, sondern fotografiert und dem Werkzeugumlauf zugeordnet werden.
Gleichmäßige parallele Riefen
Wenn sich das Muster über die gesamte Fläche wiederholt, sollte Schneidenradius, Vorschub und Rundlauf geprüft werden. Bei rotierenden Mehrschneidenwerkzeugen kann eine einzelne vorstehende Schneide die Oberfläche dominieren.
Einzelne tiefe Kratzer
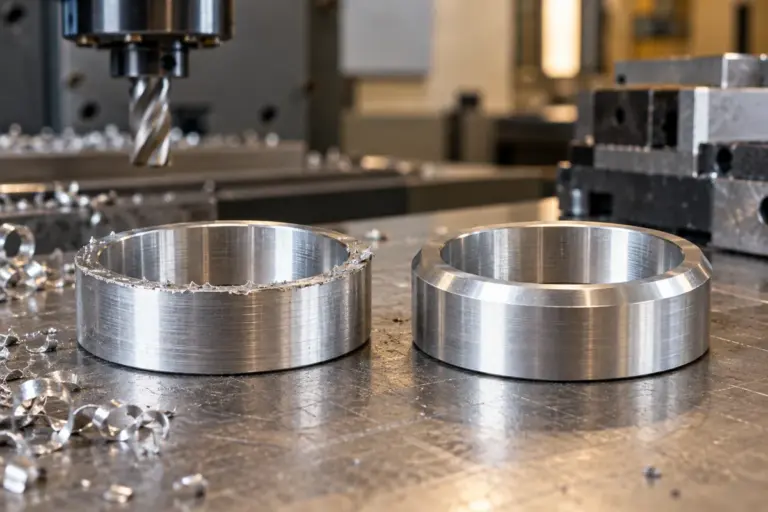
Sie entstehen häufig, wenn ein harter oder langer Span über die bereits bearbeitete Fläche gezogen wird. Auch ein kleiner Kantenausbruch kann eine markante Riefe erzeugen.
Wie erkennt man eine beschädigte PKD-Schneide?
Durch Kontrolle unter ausreichender Vergrößerung und im Vergleich zu einer intakten Referenzschneide. Mikroausbrüche sind mit bloßem Auge nicht immer sicher erkennbar.
Der Beitrag Mikroausbrüche an der Schneidkante zeigt, wie solche Schäden entstehen und welche Prozessursachen dahinterstecken können.
Aufbauschneide bei Aluminium
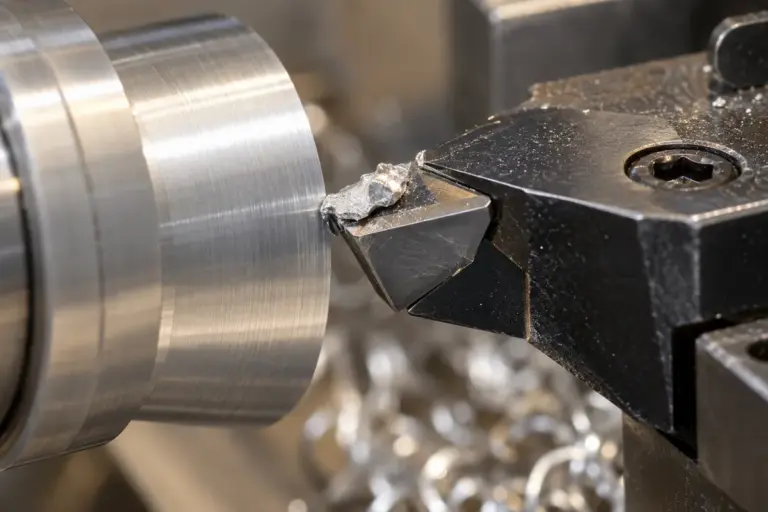
Eine Aufbauschneide verändert die wirksame Geometrie der Schneide und kann sich unregelmäßig ablösen. Dadurch entstehen wechselnde Riefen, matte Zonen und Maßschwankungen.
Begünstigt wird sie unter anderem durch Werkstoff, Temperatur, unpassende Schnittgeschwindigkeit, Reibanteile und Oberflächenzustand der Schneide.
Kann eine neue Schneide sofort Riefen erzeugen?
Ja, wenn sie beschädigt montiert wird, nicht sauber sitzt oder die Geometrie nicht zum Prozess passt. Eine neue Schneide ist kein Beweis dafür, dass das Werkzeug als Ursache ausgeschlossen ist.
Plattensitz, Schraube und Anlageflächen sollten bei jedem Wechsel gereinigt werden. Ein Span unter der Platte verändert die Schneidenlage bereits deutlich.
Wie beeinflusst der Vorschub die Oberfläche?
Der Vorschub bestimmt zusammen mit dem Schneidenradius das theoretische Oberflächenprofil. Ein zu hoher Vorschub kann sichtbare Vorschubriefen erzeugen. Ein extrem kleiner Vorschub kann dagegen zu mehr Reiben und instabiler Spanbildung führen.
Die Änderung sollte kontrolliert erfolgen: immer nur einen Parameter verändern und Ergebnis dokumentieren.
Warum kann ein zu großer Schneidenradius problematisch sein?
Weil er zwar theoretisch eine bessere Oberfläche ermöglichen kann, gleichzeitig aber die radialen Schnittkräfte erhöht. Bei instabiler Spannung oder langer Auskragung kann dadurch Rattern entstehen.
Der optimale Radius ist deshalb ein Kompromiss aus Oberflächenziel, Kraftniveau und Prozesssteifigkeit.
Wie hängen Späne und Riefen zusammen?
Lange oder ungünstig gelenkte Späne können direkt über die Fertigfläche laufen und dort Kratzer erzeugen. Besonders in automatisierten Aluminiumprozessen sind Spanknäuel und zurücklaufende Späne häufig ein Qualitätsproblem.
Wenn genau dieses Schadensbild vorliegt, kann eine angepasste Spanleitgeometrie helfen. Mehr dazu unter Lange Aluminiumspäne und gelaserte Spanleitstufen.
Rundlauf
Ein schlechter Rundlauf sorgt dafür, dass nicht alle Schneiden gleich arbeiten. Bei Fräsern oder Reibahlen übernimmt dann eine Schneide einen überproportionalen Anteil der Arbeit und hinterlässt ein periodisches Muster.
Gemessen werden sollte möglichst nahe an der wirksamen Schneide. Ein guter Rundlauf am Schaft reicht nicht immer aus.
Kann die Werkstückspannung Riefen verursachen?
Ja, wenn das Bauteil während der Bearbeitung mikroskopisch bewegt oder verformt wird. Dünnwandige Aluminiumteile reagieren besonders empfindlich auf Spannkraft und Schnittdruck.
Verändert sich das Fehlerbild mit Spannkraft oder Bauteilorientierung, ist das ein starker Hinweis.
Wie erkennt man Rattern?
Rattern erzeugt meist ein regelmäßiges wellenförmiges Muster, das sich mit Drehzahl, Auskragung oder Spannung verändert. Der Ton der Maschine kann zusätzlich auffällig sein, muss es aber nicht.
Wenn sich das Muster bei einer kleinen Drehzahländerung deutlich verändert, sollte die dynamische Stabilität geprüft werden.
Kühlschmierstoff oder MMS
Schmierung beeinflusst Reibung, Aufbauschneide und Spanabtransport. Eine schlecht ausgerichtete Düse oder schwankende MMS-Versorgung kann deshalb Oberflächenfehler auslösen.
Bei einem zuvor stabilen Prozess sollte geprüft werden, ob Düse, Druck und Medium unverändert sind.
Wie sollte die Fehlersuche aufgebaut werden?
Von sichtbaren und leicht prüfbaren Ursachen zu tieferen Prozessänderungen.
- Oberfläche und Riefenmuster fotografieren.
- Schneide unter Vergrößerung prüfen.
- Plattensitz und Aufnahme reinigen.
- Rundlauf messen.
- Späne dokumentieren.
- Werkstückspannung prüfen.
- Schnittdaten einzeln variieren.
- Kühlung oder MMS kontrollieren.
Wann sollte das Werkzeug nachgeschliffen werden?
Wenn die Riefen reproduzierbar mit normalem Schneidenverschleiß zunehmen und keine Prozessstörung vorliegt. Ein geplanter Nachschliff vor größeren Ausbrüchen erhält mehr PKD-Reserve.
Wenn die Schneide dagegen nach sehr kurzer Zeit ausbricht, sollte zuerst die Ursache geklärt werden.
Welche Daten helfen bei einer technischen Diagnose?
Foto der Oberfläche, Foto der Schneide, Werkstoff und reale Schnittdaten. Ergänzend sind Späne und Angaben zum zeitlichen Verlauf wichtig.
- Aluminiumlegierung
- Werkzeug und Schneidengeometrie
- Drehzahl oder Schnittgeschwindigkeit
- Vorschub und Schnitttiefe
- Kühlstrategie
- Rundlauf
- Standzeit bis zum Auftreten der Riefen
Über Werkzeugprobleme können Sie die Diagnose systematisch aufbauen. Wenn lange Späne parallel auftreten, sollte die Spanführung ausdrücklich mit betrachtet werden.
Werkzeugproblem technisch einordnen
Beschreiben Sie das Symptom. Unbekannte technische Werte dürfen offenbleiben.