PKD lasern oder erodieren: Wo liegen die Unterschiede?
· joern
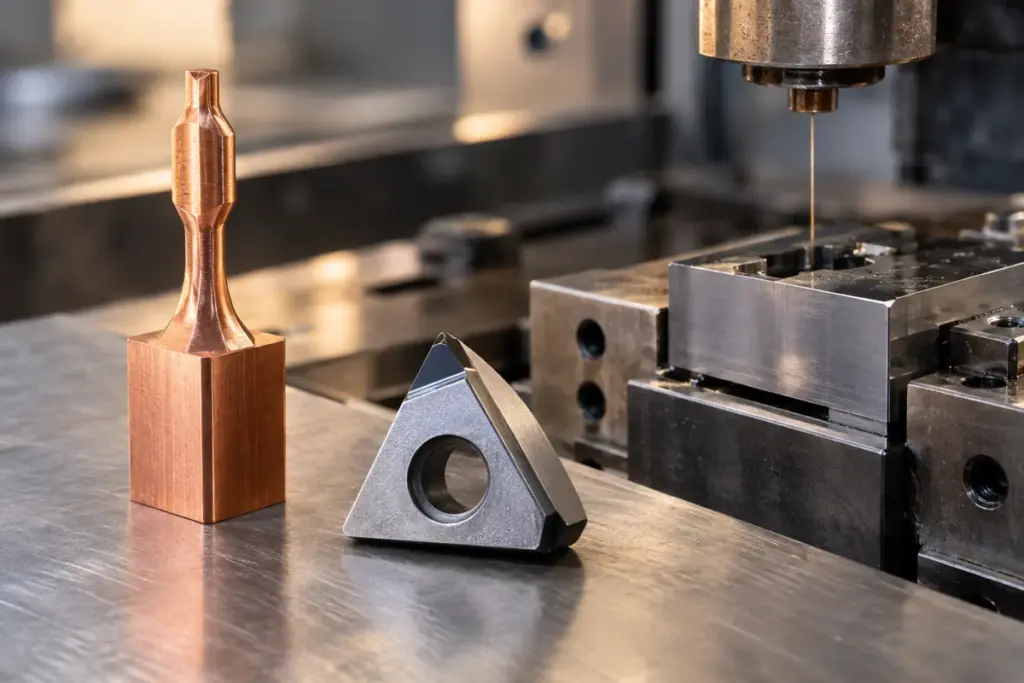
Laser und Erodieren können PKD bearbeiten, nutzen dafür aber unterschiedliche physikalische Voraussetzungen. Für die Auswahl zählen Schneidstoffaufbau, Geometrie und Zugänglichkeit. Besonders bei feinen Konturen und Spanleitstufen lohnt sich der Vergleich anhand der Zeichnung und der geforderten Kantenqualität.
Mehr zum Thema: Laserbearbeitung von PKD und CBN.
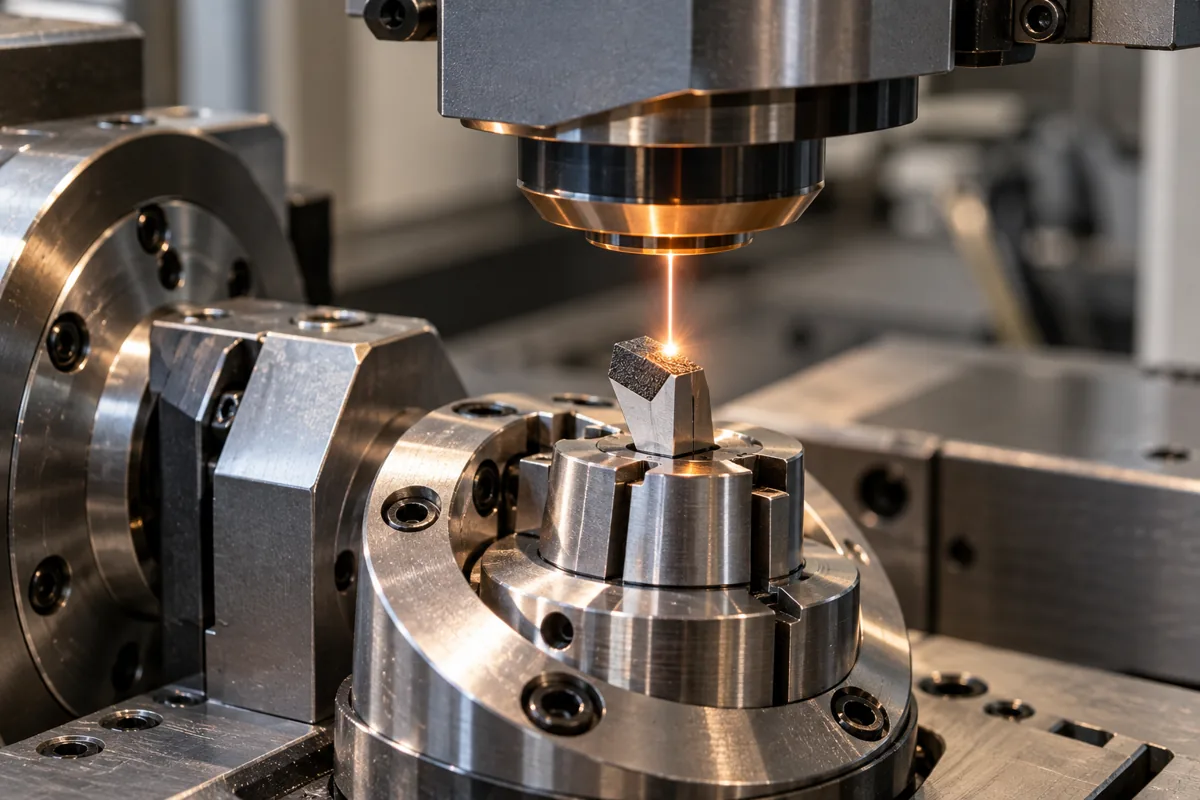
Wie funktioniert Laserbearbeitung von PKD grundsätzlich?
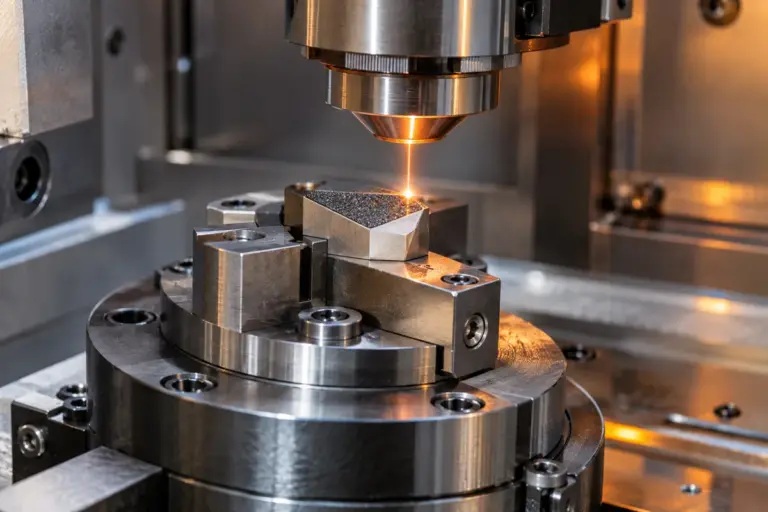
Material wird lokal und berührungslos durch fokussierte Laserenergie abgetragen. Dadurch können auch sehr kleine oder komplexe Geometrien erzeugt werden, ohne dass ein mechanisches Werkzeug direkt an der Schneide anliegt.
Besonders interessant sind Spanleitstufen, Mikrogeometrien und individuelle Profile.
Wie funktioniert Erodieren bei PKD?
Bei geeigneten PKD-Werkstoffen wird Material durch elektrische Entladungen abgetragen. Der Prozess benötigt eine elektrisch wirksame Werkstoffstruktur und eine geeignete Elektroden- beziehungsweise Drahtgeometrie.
Erodieren ist seit langem in der Werkzeugfertigung etabliert und kann für definierte Profile wirtschaftlich sein.
Welche Aufgabe spricht für Laser, Draht- oder Scheibenerodieren?
Beim Vergleich muss zuerst klar sein, welche Fläche bearbeitet werden soll. Eine Schneidenkontur und eine Vertiefung auf der Spanfläche sind unterschiedliche Aufgaben. Auch „Erodieren“ ist kein einzelner Prozess: Draht und rotierende Scheibenelektrode haben unterschiedliche Zugangsbedingungen.
| Aufgabe | Zuerst prüfen | Ausschlaggebender Punkt |
|---|---|---|
| Offenes Schneidenprofil an einer geeigneten PKD-Bestückung | Draht- oder Scheibenerodieren sowie Laser vergleichen | Elektrodenweg beziehungsweise Strahlzugang und geforderte Kontur |
| Örtliche Vertiefung als dreidimensionale Spanleitstufe | Laserbearbeitung | Die gesamte Fläche muss aus den vorgesehenen Bearbeitungsrichtungen optisch erreichbar sein |
| Abgeschattete Fläche hinter dem Werkzeugkörper | Aufspannung und Werkzeugaufbau prüfen | Ein Laser kann keine verdeckte Fläche allein durch berührungslose Bearbeitung erreichen |
| Wiederkehrender Nachschliff eines bestehenden Werkzeugs | Bewährte Servicekette mit der geforderten Endgeometrie vergleichen | Maßbezug, Restbestückung, Messung und gegebenenfalls Nacharbeit |
Eine räumliche Vertiefung auf der Spanfläche lässt sich nicht allein deshalb mit einem durchlaufenden Draht herstellen, weil ihre Außenkontur erodierbar ist. Umgekehrt ist eine offen zugängliche Profilkante kein automatischer Grund, einen stabilen Erodierprozess durch Laser zu ersetzen.
Was unterscheidet Draht- und Scheibenerodieren?
Beim Drahterodieren dient ein geführter Draht als Elektrode. Beim Scheibenerodieren übernimmt eine rotierende Elektrodenscheibe den Materialabtrag. Damit unterscheiden sich die möglichen Bewegungsbahnen und die Zugänglichkeit am Werkzeug. Der Maschinenhersteller VOLLMER erläutert beide Erodierverfahren für PKD-Werkzeuge.
Für die Laserbearbeitung nennt VOLLMER an seiner VLaser 370 unter anderem Innen- und Außenprofile sowie Spanleitstufen. Solche Herstellerangaben zeigen mögliche Bearbeitungsaufgaben. Sie ersetzen keine Prüfung der eigenen Schneide und sind keine Zusage für eine bestimmte Bearbeitungszeit oder Standzeit.
Welche Rolle spielt die Schneidkantenqualität?
Sie muss für beide Verfahren an der späteren Anwendung gemessen werden. Die Bearbeitungsroute kann unterschiedliche Oberflächen- und Randzoneneigenschaften erzeugen.
Entscheidend ist, ob die fertige Kante die gewünschte Schärfe, Stabilität und Reproduzierbarkeit erreicht. Mehr dazu unter Laserbearbeitung und Schneidkantenqualität.
Kann der Laser eine Spanleitstufe erzeugen?
Ja, dies ist eine typische Anwendung. Tiefe, Abstand zur Schneidkante und Kontur können an Werkstoff und Schnittdaten angepasst werden.
Der Beitrag Funktion und Einsatz von PKD-Spanleitstufen erläutert die Funktion.
Welche Materialeigenschaften beeinflussen Erodieren?
Die elektrische Leitfähigkeit und Struktur des PKD-Verbunds sind relevant. Nicht jede Materialvariante reagiert identisch auf denselben Erodierprozess.
Deshalb müssen PKD-Sorte und Bestückungsaufbau bei der Verfahrenswahl berücksichtigt werden.
Welche thermischen Effekte müssen beim Laser beachtet werden?
Der Laser bringt lokal Energie ein, obwohl er berührungslos arbeitet. Parameter und Strategie müssen so abgestimmt sein, dass unerwünschte thermische Beeinflussungen minimiert werden.
Kurze Pulse, Fokus und Abtragsstrategie gehören zur Prozessauslegung.
Wie unterscheiden sich die Verfahren bei kleinen Innenkonturen?
Der Laser kann bei gut zugänglicher Sichtlinie Vorteile haben, wenn kleine Geometrien ohne mechanischen Werkzeugeingriff erzeugt werden sollen. Erodieren kann dagegen bei anderen Konturen und zugänglichen Draht- oder Elektrodenwegen sehr effizient sein.
Die konkrete Werkzeuggeometrie entscheidet.
Welche Rolle spielt die Zugänglichkeit?
Eine große. Auch ein Laser benötigt einen optisch erreichbaren Bearbeitungsbereich. Hinterschnitte oder abgeschattete Zonen können Grenzen setzen.
Erodierverfahren besitzen eigene geometrische Einschränkungen durch Draht oder Elektrode. Deshalb sollte die Verfahrenswahl am 3D-Modell geprüft werden.
Losgröße
Sie beeinflusst Programmier-, Vorrichtungs- und Rüstkosten pro Werkzeug. Bei Einzelstücken kann ein flexibler digitaler Laserprozess attraktiv sein. Bei wiederkehrenden Serien können etablierte Erodierabläufe sehr wirtschaftlich sein.
Die tatsächliche Rechnung hängt von Geometrie und vorhandener Fertigungsstruktur ab.
Kann man beide Verfahren kombinieren?
Ja, wenn unterschiedliche Flächen unterschiedliche Bearbeitungsstärken benötigen. Auch Schleifen kann zusätzlich Teil der Prozesskette sein.
Der verwandte Beitrag PKD lasern oder schleifen zeigt diese Abwägung.
Was ist beim Nachschleifen wichtig?
Die ursprüngliche Geometrie muss reproduzierbar wiederhergestellt werden können. Bei gelaserten Spanleitstufen kann nach einem Schneidenservice eine erneute Laserbearbeitung erforderlich sein.
Servicefähigkeit sollte deshalb bereits in der ursprünglichen Werkzeugkonstruktion berücksichtigt werden.
Wie vergleicht man die Verfahren wirtschaftlich?
Nicht nur über Minuten pro Schneide, sondern über komplette Herstell- und Servicekosten.
- Rüstaufwand
- Programmieraufwand
- Bearbeitungszeit
- Werkzeug- oder Elektrodenverschleiß
- Nacharbeit
- Messaufwand
- Reproduzierbarkeit
- Servicefähigkeit
Welche Daten braucht eine Verfahrensbewertung?
Werkzeugzeichnung und Anforderungen an die fertige Schneide.
- PKD-Sorte
- Bestückungsgröße
- gewünschte Kontur
- Kantenradius oder Fase
- Spanleitgeometrie
- Werkstückwerkstoff
- Schnittdaten
- Stückzahl
Wann spricht viel für Laserbearbeitung?
Wenn komplexe Mikrogeometrien, Spanleitstufen oder flexible Konturänderungen gefragt sind. Besonders bei Entwicklungs- und Optimierungsaufgaben kann die digitale Geometrieanpassung ein Vorteil sein.
Über Laserbearbeitung oder Kontakt können Zeichnung und Anwendung für eine konkrete Verfahrensbewertung übermittelt werden.