Wie beeinflusst Laserbearbeitung die Schneidkantenqualität von PKD?
· joern
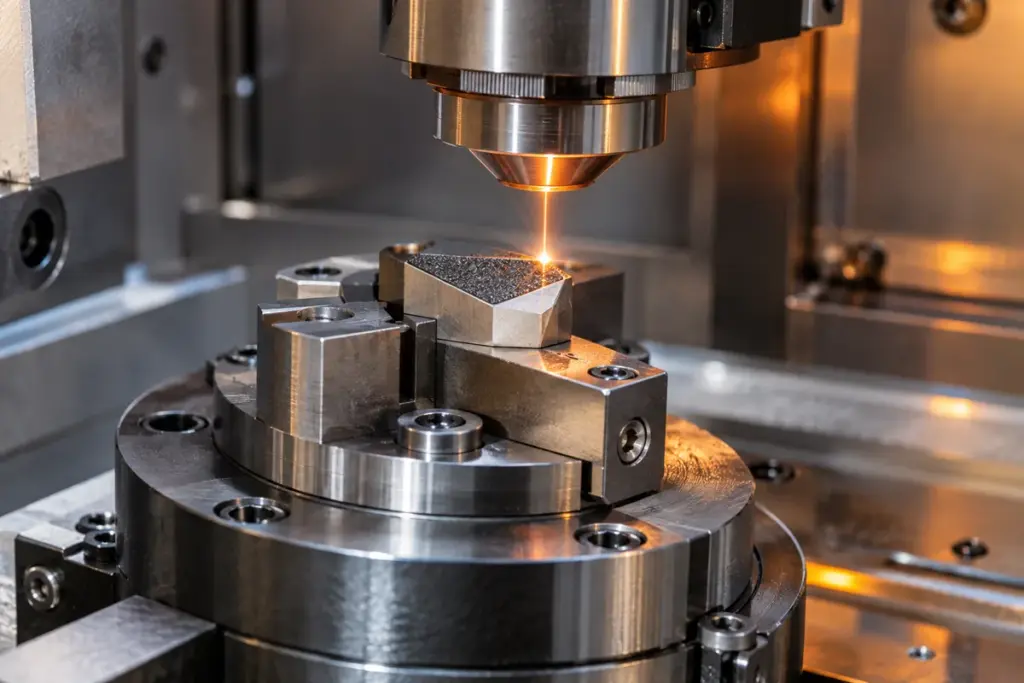
Eine gelaserte PKD-Schneide kann unter dem Mikroskop sauber aussehen und im Schnitt trotzdem früh ausbrechen. Für ihre Qualität zählen deshalb sowohl die vermessene Kante als auch das Verhalten am Werkstück. Laserparameter, Bahnführung und eine mögliche Nachbearbeitung müssen zur geforderten Geometrie passen.
Mehr zum Thema: Laserbearbeitung von PKD und CBN.
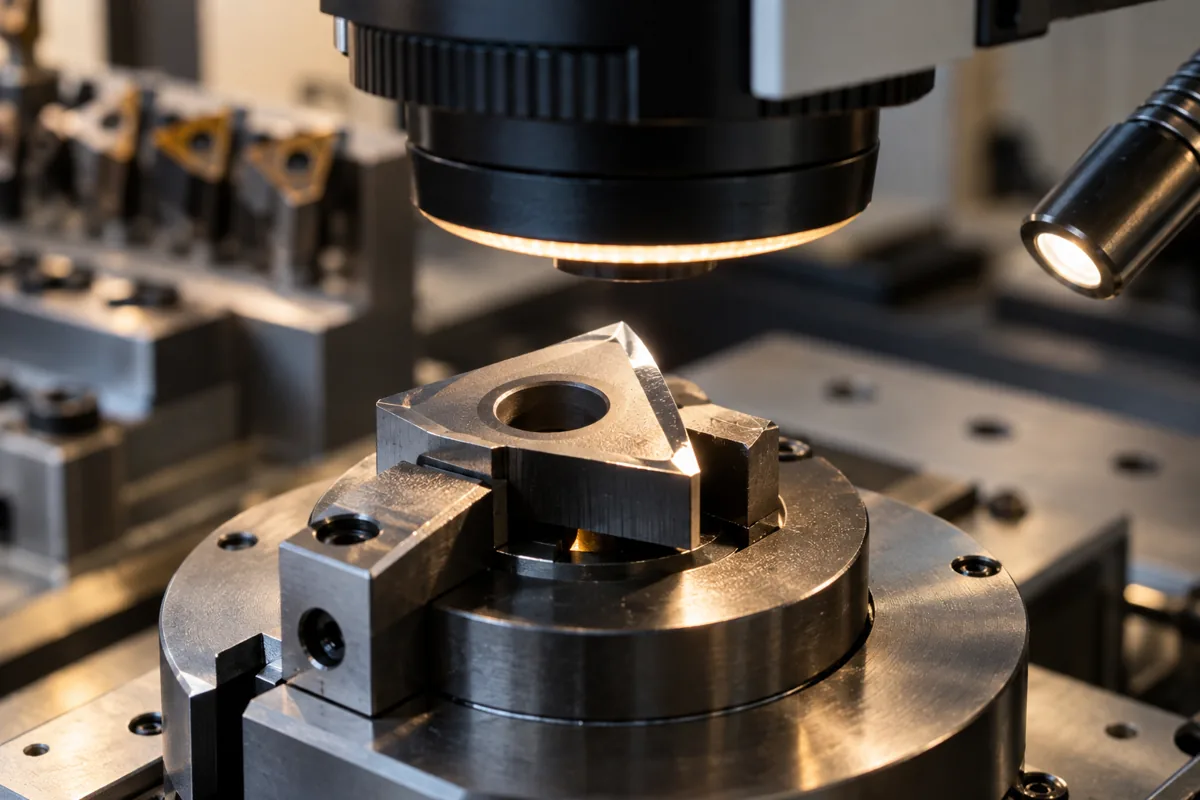
Was bedeutet gute Schneidkantenqualität bei PKD?
Eine geometrisch definierte, reproduzierbare und für die Anwendung geeignete Kante. Eine Kante kann sehr scharf sein und trotzdem bei unterbrochenem Schnitt zu empfindlich reagieren.
Für andere Anwendungen ist maximale Schärfe dagegen entscheidend, etwa wenn geringe Schnittkräfte und sehr gute Oberflächen gefragt sind.
Wie beeinflussen Laserparameter die Kante?
Pulsenergie, Fokus, Vorschub und Abtragsstrategie bestimmen, wie kontrolliert Material entfernt wird. Zu hohe lokale Energie kann unerwünschte thermische Effekte verstärken.
Die Parameter müssen deshalb für PKD, Geometrie und gewünschte Abtragsmenge abgestimmt werden.
Warum ist eine berührungslose Bearbeitung interessant?
Weil kein mechanisches Werkzeug direkt auf die PKD-Schneide drückt. Dadurch entfallen bestimmte Kräfte und geometrische Grenzen klassischer Bearbeitungswerkzeuge.
Das eröffnet besonders bei kleinen Konturen und Mikrostrukturen neue Möglichkeiten.
Kann der Laser sehr scharfe Schneiden erzeugen?
Ja, je nach Prozess kann eine sehr definierte Kante hergestellt werden. Ob diese maximale Schärfe sinnvoll ist, hängt von Belastung und Werkstoff ab.
Bei Stoßbelastungen kann eine bewusst stabilisierte Kantenpräparation besser sein.
Welche Rolle spielen Fase und Verrundung?
Sie steuern den Kompromiss zwischen Schneidenschärfe und Kantenstabilität. Eine kleine Verrundung kann Mikroausbrüche reduzieren, erhöht aber unter Umständen die Schnittkräfte.
Die optimale Präparation entsteht daher aus dem konkreten Prozess.
Wie beeinflusst Laserbearbeitung Spanleitstufen?
Der Laser kann die Spanleitgeometrie sehr gezielt relativ zur Schneidkante positionieren. Abstand, Tiefe und Kontur beeinflussen, wann der Span aufläuft und wie stark er gebogen wird.
Grundlagen finden Sie unter PKD-Spanleitstufen.
Kann eine falsche Laserbearbeitung die Standzeit verschlechtern?
Ja, wenn die Geometrie die Kante unnötig schwächt oder thermische Effekte nicht beherrscht werden. Eine optisch interessante Struktur ist noch keine funktionierende Schneidengeometrie.
Nach jeder neuen Geometrie sollte deshalb Standzeit und Verschleißbild im realen Prozess geprüft werden.
Wie wird die Kantenqualität gemessen?
Je nach Anforderung durch optische Prüfung, Mikroskopie und geometrische Vermessung. Wichtig ist die Vergleichbarkeit zwischen mehreren Schneiden.
Bei Serienwerkzeugen sollte nicht nur ein gutes Einzelstück betrachtet werden, sondern die Streuung.
Oberfläche der Spanfläche
Sie beeinflusst Reibung und Materialkontakt. Besonders bei Aluminium kann die Neigung zu Aufbauschneiden relevant sein.
Eine passende Spanfläche und Schneidkante wirken gemeinsam; deshalb sollte die Geometrie nicht isoliert betrachtet werden.
Wann ist Schleifen nach dem Laser sinnvoll?
Wenn bestimmte Flächen oder Kanten durch Schleifen effizienter in den gewünschten Endzustand gebracht werden. Kombinierte Prozessketten sind technisch durchaus sinnvoll.
Der Beitrag PKD lasern oder schleifen vergleicht die Verfahren.
Wann ist Erodieren eine Alternative?
Bei Geometrien und PKD-Strukturen, die sich mit etablierten Erodierprozessen wirtschaftlich bearbeiten lassen. Auch hier entscheidet der konkrete Anwendungsfall.
Mehr dazu unter PKD lasern oder erodieren.
Schneidenradius für Oberflächenqualität
Sehr wichtig, aber nicht allein. Radius, Vorschub, Rundlauf und Maschinensteifigkeit bestimmen gemeinsam das theoretische und reale Oberflächenbild.
Eine perfekte Kante kann eine instabile Maschine nicht kompensieren.
Welche Daten braucht eine Schneidenoptimierung?
Werkstückwerkstoff, Bearbeitung, Schnittdaten und das aktuelle Verschleißbild.
- PKD-Sorte und Bestückung
- Werkzeuggeometrie
- Vorschub
- Schnitttiefe
- Schnittgeschwindigkeit
- Oberflächenziel
- aktuelle Standzeit
- Schadensbild
- Spanform
Wie testet man eine neue Kantenpräparation?
Gegen eine dokumentierte Referenz und mit möglichst nur einer geometrischen Änderung. Sonst lässt sich nicht feststellen, welche Änderung tatsächlich wirkt.
- Referenzwerkzeug vermessen.
- Verschleißbild dokumentieren.
- Kantenparameter gezielt ändern.
- identische Schnittdaten verwenden.
- Oberfläche, Kraft und Standzeit vergleichen.
Wann lohnt sich Laserbearbeitung besonders?
Wenn komplexe Geometrien reproduzierbar und flexibel angepasst werden müssen. Gerade Entwicklungsstufen lassen sich digital verändern, ohne ein komplett neues mechanisches Bearbeitungswerkzeug zu benötigen.
Über Laserbearbeitung oder Kontakt können Zeichnung und Prozessdaten für eine Machbarkeitsprüfung übermittelt werden.