Sonderreibahle für enge Toleranzen: Wann lohnt sich die individuelle Auslegung?
· joern
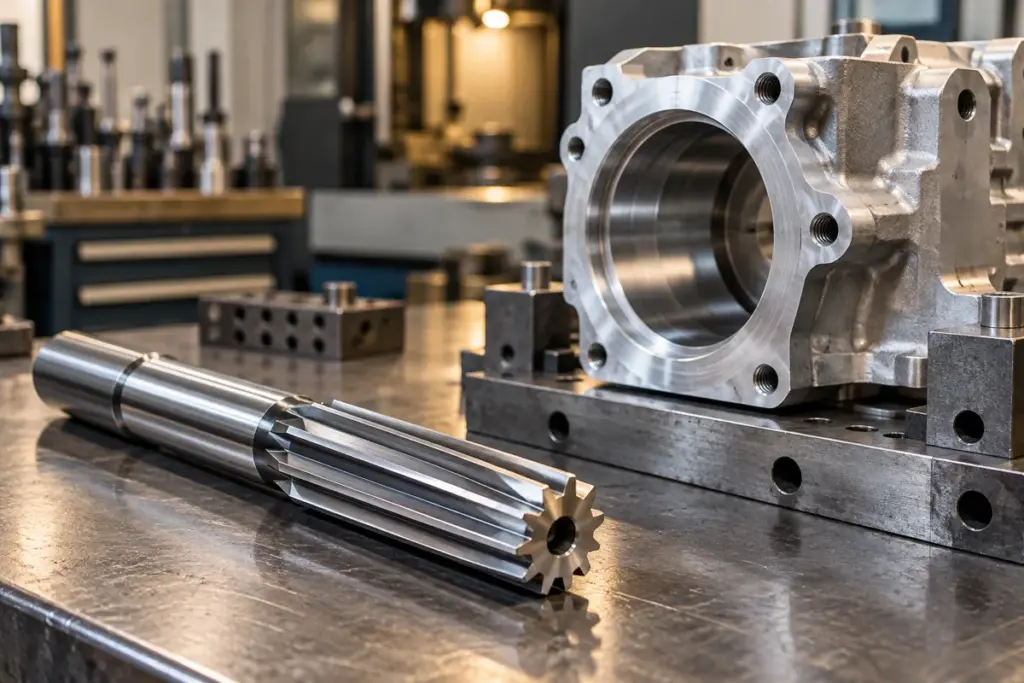
Die Bohrung trifft mit der Standardreibahle die Toleranz nur knapp. Bevor Sie eine Sonderreibahle bestellen, prüfen Sie Vorbearbeitung, Rundlauf und Messung. Erst wenn diese Einflüsse geklärt sind, lässt sich sinnvoll beurteilen, welche Schneidengeometrie mehr Reserve im Prozess schaffen kann.
Mehr zum Thema: Sonderwerkzeuge.
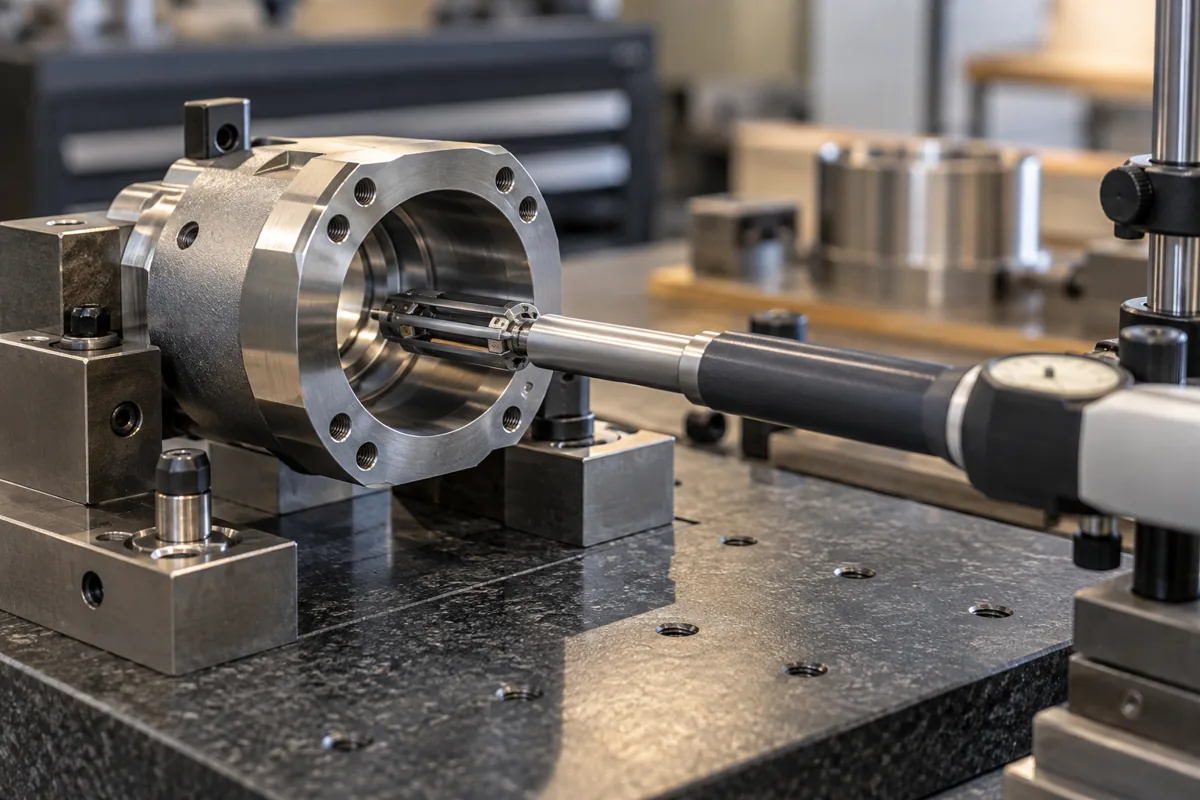
Wann reicht eine Standardreibahle nicht mehr aus?
Wenn Maßstreuung, Oberfläche oder Standzeit trotz stabilem Prozess nicht zuverlässig innerhalb der Vorgaben bleiben. Auch ungewöhnliche Durchmesser, Stufen oder Bauteilgeometrien können ein Sonderwerkzeug erforderlich machen.
Vor einer Neuentwicklung sollte jedoch geprüft werden, ob das Problem tatsächlich im Werkzeug liegt und nicht in Vorbohrung, Rundlauf oder Spannung.
Welche Toleranzen bestimmen die Auslegung?
Nicht nur der Nenndurchmesser, sondern auch Rundheit, Zylindrizität, Lage und Oberfläche. Eine Reibahle kann einen vorhandenen Lagefehler der Vorbohrung nur begrenzt korrigieren.
Deshalb muss die gesamte Bohrungsprozesskette betrachtet werden.
Vorbearbeitung
Sehr wichtig, weil Aufmaß und Form der Vorbohrung die Reibahle direkt belasten. Zu großes oder stark schwankendes Aufmaß kann Schnittkräfte und Maßstreuung erhöhen.
Eine Reibahle gleicht große Formfehler und stark schwankendes Aufmaß der Vorbohrung nicht zuverlässig aus.
Welche Rolle spielt der Schneidstoff?
Er muss zu Werkstoff und Stückzahl passen. Bei geeigneten abrasiven NE-Werkstoffen kann PKD sehr lange Standzeiten ermöglichen.
Bei anderen Werkstoffen sind Hartmetall oder andere Schneidstoffe sinnvoller. Die Wahl erfolgt aus Anwendung und Verschleißmechanismus.
Wie beeinflusst die Schneidengeometrie die Oberfläche?
Anschnitt, Freiwinkel, Führungsanteile und Schneidenzahl bestimmen Schnittverhalten und Stabilität. Eine Geometrie für maximale Schärfe kann andere Kräfte erzeugen als eine robustere Ausführung.
Das gewünschte Oberflächenbild sollte als messbarer Wert angegeben werden.
Warum ist Rundlauf so kritisch?
Weil ungleiche Schneidenbelastung den wirksamen Durchmesser und die Oberfläche beeinflusst. Bei engen Toleranzen können kleine Rundlauffehler bereits relevant sein.
Aufnahme, Spindel und Werkzeug müssen deshalb gemeinsam betrachtet werden.
Kühlschmierstoff
Er beeinflusst Temperatur, Reibung und Spanabfuhr. Bei tiefen Bohrungen kann die Versorgung der Schneiden besonders wichtig sein.
Innenkühlung oder gezielte Medienzufuhr sollte bereits in der Konstruktion berücksichtigt werden.
Wann lohnt eine mehrstufige Sonderreibahle?
Wenn mehrere Durchmesser oder Bearbeitungszonen in einer Achse erzeugt werden sollen. So können Werkzeugwechsel entfallen und Lagebeziehungen verbessert werden.
Das Prinzip ähnelt dem PKD-Stufenbohrer, wird aber auf die Feinbearbeitung angepasst.
Wie wird die Standzeit bewertet?
Nicht nur nach Teilezahl, sondern nach dem Punkt, an dem Maß oder Oberfläche die Qualitätsgrenze erreicht. Dieser Wechselgrund sollte dokumentiert werden.
Eine hohe maximale Standzeit ist wenig wert, wenn die Streuung zwischen Werkzeugen groß ist.
Kann eine Sonderreibahle nachgeschliffen werden?
Häufig ja, wenn die Konstruktion ausreichend Service- und Maßreserve besitzt. Bei engen Toleranzen muss nach dem Nachschliff besonders sauber vermessen werden.
Die Nachschleifbarkeit sollte bereits bei der Werkzeugauslegung berücksichtigt werden.
Wie vergleicht man Sonder- und Standardwerkzeug wirtschaftlich?
Über Kosten pro Gutteil.
- Werkzeugpreis
- Standzeit
- Rüstaufwand
- Mess- und Korrekturaufwand
- Ausschuss
- Nacharbeit
- Maschinenstillstand
Welche Daten braucht der Werkzeughersteller?
Bohrungszeichnung, Werkstoff, Vorbearbeitung, Maschine und Qualitätsziel.
- Nenndurchmesser und Toleranz
- Bohrungstiefe
- Rundheit/Zylindrizität
- Rauheit
- Vorbohrungsmaß
- Werkstoff
- Maschine und Aufnahme
- Kühlstrategie
- Stückzahl
- aktuelle Probleme
Wann ist ein Versuchswerkzeug sinnvoll?
Wenn der Prozess sehr eng toleriert ist oder die aktuelle Fehlerursache noch nicht eindeutig feststeht. Ein Test zeigt, ob die neue Geometrie die gewünschte Verbesserung wirklich liefert.
Maßverlauf und Verschleiß sollten dabei über eine definierte Stückzahl dokumentiert werden.
Wann ist die Sonderreibahle die richtige Investition?
Wenn sie ein wiederkehrendes Qualitäts- oder Taktzeitproblem messbar löst. Bei wenigen unkritischen Einzelteilen ist ein Standardwerkzeug meist sinnvoller. Bei einer stabilen Serie kann eine optimierte Reibahle dagegen deutliche Gesamtkostenvorteile bringen.
Über Sonderwerkzeuge oder Kontakt können Zeichnung und Prozessdaten für eine erste Auslegung übermittelt werden.