PKD-Stufenbohrer: Mehrere Durchmesser in einem Arbeitsgang bearbeiten
· joern
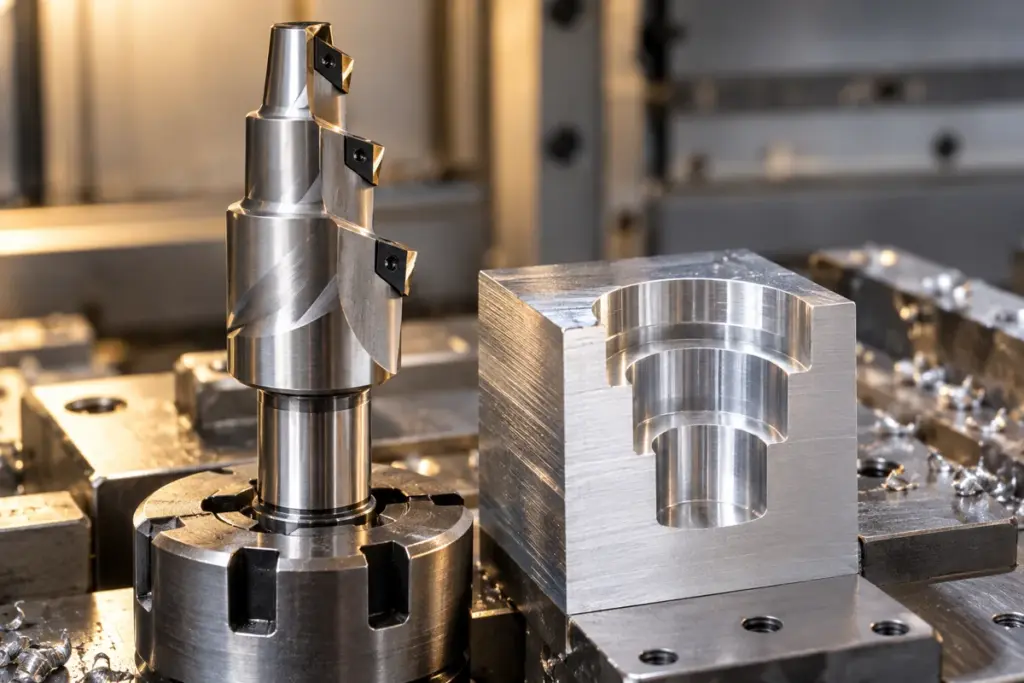
Mehrere Bohrungsdurchmesser mit einem Werkzeug herzustellen spart Wechsel und kann ihre Lage zueinander verbessern. Ein PKD-Stufenbohrer bindet diese Funktionen allerdings an dieselbe Drehzahl und an ein gemeinsames Servicekonzept. Deshalb müssen auch die kleinste und die größte Stufe noch sinnvoll schneiden.
Mehr zum Thema: Sonderwerkzeuge und PKD-Werkzeuge.
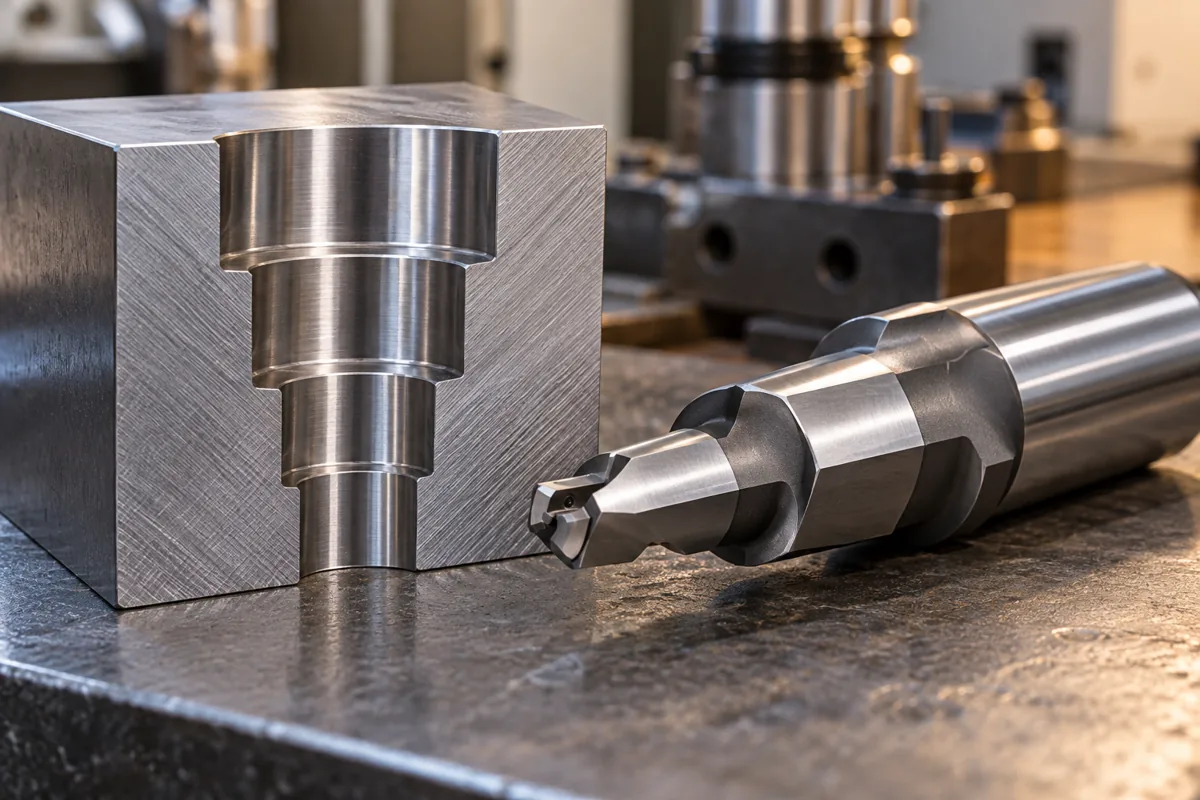
Welche Bearbeitungen kann ein PKD-Stufenbohrer kombinieren?
Typisch sind mehrere Bohrungsdurchmesser, Absätze, Fasen und Senkungen. Entscheidend ist, dass die einzelnen Schneiden geometrisch und kraftseitig sinnvoll in einem Werkzeug zusammenarbeiten.
Bei komplexen Konturen kann ein einziges Werkzeug mehrere bisher getrennte Operationen ersetzen.
Warum verbessert ein Stufenwerkzeug die Lagebeziehung?
Weil mehrere Konturen aus derselben Werkzeugachse erzeugt werden. Werden Bohrung und Senkung mit zwei separaten Werkzeugen gefertigt, wirken Positionier-, Rundlauf- und Wechselabweichungen beider Werkzeuge.
Ein Kombinationswerkzeug kann diese Fehlerquellen reduzieren, ersetzt aber keine stabile Maschine und Werkstückspannung.
Wann lohnt sich PKD als Schneidstoff?
Bei geeigneten nicht eisenhaltigen und abrasiven Werkstoffen sowie hohen Wiederholstückzahlen. Aluminiumlegierungen mit erhöhtem Siliziumanteil sind typische Anwendungen.
Für Stahl- oder Hartbearbeitung sind andere Schneidstoffe häufig geeigneter.
Wie beeinflusst die Bohrungstiefe das Werkzeug?
Mit zunehmender Tiefe werden Steifigkeit, Spanabfuhr und Kühlung wichtiger. Ein Stufenbohrer ist durch seine Geometrie oft komplexer als ein Standardbohrer.
Die Spanräume müssen so ausgelegt sein, dass Späne aus allen aktiven Schneidenbereichen abgeführt werden.
Innenkühlung
Sie kann Spantransport, Temperatur und Prozesssicherheit deutlich verbessern. Ob und wie Kühlkanäle integriert werden, hängt von Werkzeugdurchmesser, Aufnahme und Maschine ab.
Die vorhandene Maschinenversorgung muss deshalb bei der Konstruktion bekannt sein.
Wie werden Stufen und Fasen toleriert?
Kritische Maße müssen bereits in der Werkzeugzeichnung klar priorisiert werden. Durchmesser, Stufenabstand und Fasenbreite können unterschiedlich sensibel auf Nachschleifen reagieren.
Das Werkzeug sollte so ausgelegt sein, dass wichtige Maße über mehrere Servicezyklen reproduzierbar bleiben oder definiert korrigiert werden können.
Kann ein PKD-Stufenbohrer nachgeschliffen werden?
Häufig ja, wenn ausreichende Bestückungsreserve vorgesehen ist. Je komplexer die Kontur, desto wichtiger ist eine dokumentierte Sollgeometrie.
Nach dem Service können Einstellmaße verändert sein. Das sollte für die Maschine dokumentiert werden.
Wann wird ein Stufenbohrer zu komplex?
Wenn eine einzige beschädigte Schneide das gesamte Werkzeug stilllegt oder die kombinierten Operationen völlig unterschiedliche Schnittbedingungen benötigen. Dann können getrennte Werkzeuge robuster sein.
Es sollte deshalb nicht jede theoretisch kombinierbare Kontur zwangsläufig in ein Werkzeug gepackt werden.
Wie stark kann die Taktzeit sinken?
Das hängt vor allem von den entfallenden Werkzeugwechseln und Nebenzeiten ab. Die reine Schnittzeit kann ähnlich bleiben, während Wechsel-, Positionier- und Anfahrzeiten wegfallen.
Bei kurzen Bearbeitungen können genau diese Nebenzeiten einen großen Anteil der Gesamtzeit ausmachen.
Wie bewertet man die Wirtschaftlichkeit?
Über Kosten pro Gutteil und nicht über den Anschaffungspreis.
- Werkzeugpreis
- Standzeit
- Nachschleifzyklen
- eingesparte Werkzeugwechsel
- Taktzeit
- Ausschuss
- Nacharbeit
- Maschinenstillstand
Welche Daten braucht die Konstruktion?
Bauteilzeichnung, Werkstoff, Maschine und aktuelle Prozessdaten.
- alle Durchmesser und Stufen
- Tiefen und Fasen
- kritische Toleranzen
- Werkstückwerkstoff
- Maschinentyp und Aufnahme
- Kühlstrategie
- Stückzahl
- aktuelle Taktzeit
- bestehende Werkzeuge
Wie unterscheidet sich ein PKD-Stufenbohrer vom normalen Sonderbohrer?
Der Stufenbohrer bündelt bewusst mehrere axiale Geometrien in einem Werkzeug. Ein Sonderbohrer kann dagegen auch nur eine einzelne, aber spezielle Bohrungsgeometrie lösen.
Der Beitrag PKD-Sonderbohrer behandelt die breitere Entscheidung.
Wann sollte zuerst ein Musterwerkzeug gefertigt werden?
Bei neuen Serienprozessen mit engen Toleranzen oder hohem Optimierungspotenzial. Im Test werden nicht nur Maße, sondern auch Spanabfuhr, Standzeit und Maschinenlast erfasst.
Diese Daten können anschließend in die finale Werkzeuggeometrie einfließen.
Wie startet eine Anfrage?
Mit der Werkstückzeichnung und der heutigen Bearbeitungsfolge. Wenn mehrere Werkzeuge nacheinander dieselbe Bohrungsachse bearbeiten, lohnt sich eine Prüfung besonders.
Über Sonderwerkzeuge oder Kontakt können die technischen Daten übermittelt werden.